

耐摩耗鋼ABREX(アブレックス)の加工方法と注意点|切断・曲げ・溶接・耐熱性を解説【vol.2】
- 特殊鋼コラム
- 製品情報
- ABREX
耐摩耗鋼ABREX(アブレックス)の切削、穴あけ、曲げ、ガス・プラズマ・レーザー切断、溶接時の注意点を解説。遅れ割れ、予熱、熱による硬さ低下を防ぐ考え方も紹介します。
目次
執筆・監修者
熊谷憧一郎(くまがい しょういちろう)
クマガイ特殊鋼株式会社 代表取締役社長。1977年生まれ、愛知県出身、成蹊大学経済学部卒業。2000年に大手総合商社へ入社し、ステンレス鋼材の販売に4年間従事。その後、現在の会社に入社し営業・加工技術の実務経験を積み、2013年より現職。特殊鋼販売技師の資格を有し、特殊鋼材の販売・加工に一貫して携わる。
耐摩耗鋼ABREXは、切削、穴あけ、曲げ、ガス・プラズマ・レーザー切断、溶接が可能です。ただし、普通鋼より硬いため、工具、加工速度、曲げ半径、切断面、予熱、入熱などを適切に管理する必要があります
加工条件が適切でないと、工具の早期摩耗、曲げ割れ、切断面の硬化や軟化、溶接部の遅れ割れなどにつながります。この記事では、耐摩耗鋼の作られ方と摩耗の種類を確認したうえで、加工方法ごとの注意点を解説します。
この記事でわかること
- ABREXが硬くなる仕組みと加工しにくい理由
- 切削・穴あけ、曲げ、切断、溶接で確認すべきポイント
- ガス、プラズマ、レーザー切断の違い
- 遅れ割れと予熱・パス間温度管理の考え方
- 200℃という数値の意味と、高温環境で使用する場合の注意点
ABREXは加工できるが 普通鋼と同じ条件では加工できません
耐摩耗鋼板ABREXの加工方法と注意点・対策
耐摩耗鋼板は高い硬度を持つため、普通鋼と同じ感覚で加工すると割れや工具の破損を招く恐れがあります。以下の加工方法別の注意点と対策の考え方を参考に、適切な条件管理を行ってください。
| 加工方法 | 主な注意点 | 対策の考え方 |
|---|---|---|
| 切削・穴あけ | 工具摩耗、刃先欠損、発熱 | 高硬度材に適した工具を選び、切削速度・送り・冷却を調整する |
| 曲げ | 大きな荷重、外側の割れ | 十分な曲げ半径を取り、曲げ方向、端面、表面傷を管理する |
| 熱切断 | 切断面の硬化、母材側の軟化、割れ | 鋼種・板厚に合う切断法と予熱条件を選び、過度な温度上昇を避ける |
| 溶接 | 低温割れ、遅れ割れ、硬さ低下 | 低水素系溶材、予熱、入熱、パス間温度、拘束を管理する |
| 高温での使用 | 硬さや耐摩耗性の低下 | 200℃を一律の使用上限とせず、温度・時間・摩耗条件をメーカーへ確認する |
クマガイ特殊鋼なら、これらのリスクを管理した専用設備とノウハウで、切断・曲げ・溶接製缶までワンストップで納入可能です。
1.耐摩耗鋼はどのように作られるのか
耐摩耗鋼の詳しい製造条件はすべて公開されているわけではありませんが、鋼材の成分設計と焼入れなどの熱処理によって高い硬さを得ることが基本です。鋼材を焼入れたときに生成するマルテンサイトと呼ばれる組織は、耐摩耗鋼の硬さに大きく関係します。
成分面では、炭素(C)が硬さに影響します。また、ボロン(B)はごく微量でも焼入れ性を高める元素として知られています。板厚が厚くなるほど内部の冷却速度は遅くなるため、クロム(Cr)、モリブデン(Mo)、ニッケル(Ni)などを含め、必要な硬さと焼入れ性が得られるよう成分が設計されます。
一方、合金元素や炭素を増やせばよいわけではありません。硬さを高める成分設計は、溶接割れへの配慮やコストにも関係します。鉄鋼メーカーは、硬さ、靭性、溶接性、加工性のバランスを考えて製品を設計しています。
2.摩耗の種類を確認して材料を選ぶ
摩耗にはいくつかの形態があります。耐摩耗鋼の効果を検討するときは、「何が、どのように鋼板へ当たっているか」を確認することが大切です。
耐摩耗鋼板ABREXで対策できる「摩耗の種類」と代表例
現場で発生する摩耗は、原因や状態によって大きく3つに分類されます。それぞれの摩耗メカニズムを正しく把握することが、最適な耐摩耗鋼板(ABREX)を選定し、設備寿命を最大化するための第一歩です。
| 摩耗の種類 | 主な状態 | 代表的な例 |
|---|---|---|
| ガウジング摩耗 | 大きな岩石や鉱石が強い荷重・衝撃を伴って表面を削る | 掘削用ショベル、破砕設備 |
| グラインディング摩耗 | 金属間に異物が入り、押しつぶされながら摩耗する | ローラー、粉砕設備 |
| スクラッチング摩耗 | 比較的小さな粒子が表面を移動し、徐々に削る | ダンプ荷台、シュート、ホッパー |
ABREXのように母材全体の硬さを高めた耐摩耗鋼は、さまざまなアブレシブ摩耗への適用を検討できます。ただし、強い衝撃が支配的な場合、腐食を伴う場合、高温の場合などは、硬さだけで判断しないことが重要です。
3.ABREXの切削・穴あけ加工の注意点
耐摩耗鋼の切削加工や穴あけなどの機械加工は、硬い分だけ普通鋼より難しくなります。実は「削りにくい」というお話をいただくと、耐摩耗性の高さが実感でき、少しうれしくなることもあります。しかし、加工現場では工具寿命や加工時間に直結するため、事前の条件検討が欠かせません。
耐摩耗鋼もグラインダーで削ることはできます。グラインダーの砥粒には、耐摩耗鋼より硬いアルミナや炭化ケイ素などが使用されているためです。機械加工では、母材の硬さに耐えられる工具を選ぶ必要があります。
穴あけ加工
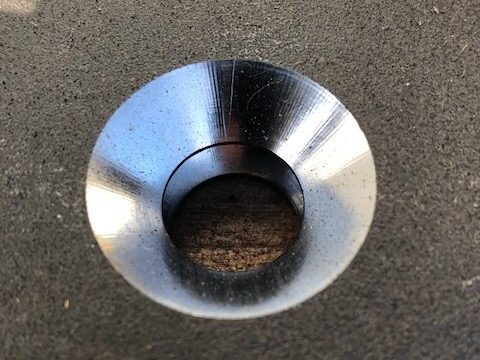
穴あけでは、鋼種、硬さ、板厚、穴径、設備剛性によって工具を選びます。コバルトハイスや粉末ハイスで対応できない場合は、超硬工具を検討します。工具だけでなく、切削速度、送り、クーラント、ワークの固定も重要です。
※)↓↓弊社加工設備での穴加工の写真です。
フライス加工
フライス加工も同様に、適切なチップ(インサート)の選定と、切削速度・送りの調整が必要です。振動や断続切削は刃先欠損につながるため、加工機の剛性やクランプ状態も確認します。具体的な条件は、鋼種、板厚、工具メーカーの推奨条件、使用設備に合わせて決めてください。
4.ABREXを曲げ加工するときの注意点
ABREX400の「400」とSS400の「400」は、同じ意味ではありません。ABREX400の数字はブリネル硬さのレベル、SS400の数字は引張強さの区分に由来します。SS400と同じ感覚で曲げると、設備に大きな荷重がかかったり、材料が割れたりするおそれがあります。
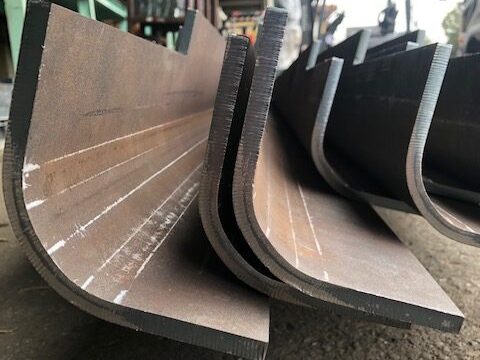
耐摩耗鋼は普通鋼より大きな曲げ荷重が必要です。急な曲げも避け、鋼種・板厚に応じた十分な曲げ半径を確保します。限界曲げ半径は、気温、設備、端面処理、切断方法などによって変わるため、日本製鉄の最新曲げ加工ガイドラインを確認してください。ABREX600については、同ガイドラインで曲げ加工が推奨されていません。
曲げ方向
曲げ方向を考えるときは、「板の長さ方向・幅方向」だけでなく、「曲げ軸と圧延方向の関係」で整理すると誤解を防げます。日本製鉄は、可能な限り曲げ軸と圧延方向を直角にすることを推奨しています。これは、熱間圧延によって延ばされた介在物に沿って割れが進行するのを抑えるためです。
バナナの皮が長手方向にはむきやすく、周方向にはちぎれにくいことを思い浮かべると、材料の方向によって割れの進み方が変わるイメージをつかみやすいかもしれません。ただし、実際の鋼板では、ミルシートや鋼板表示で圧延方向を確認してください。
端面と表面の処理
曲げの外側は最もひずみが大きく、表面傷、錆、切断面の凹凸、鋭い角が割れの起点になりやすい部分です。切断で硬化した端部や鋭い傷を滑らかに仕上げ、必要に応じて面取りします。同じ箇所の複数回曲げや、曲げ戻しは避けます。
5.ABREXの切断方法と注意点
耐摩耗鋼は硬いため、シャー切断や一般的なのこ刃による切断には制約があります。刃を選べばバンドソーで切断できる場合もありますが、一般にはガス、プラズマ、レーザーなどの熱切断が多く用いられます。
耐摩耗鋼板ABREXの切断方法と加工時の注意点
耐摩耗鋼板(ABREX)は非常に硬度が高いため、切断方法によって「熱影響(硬化・軟化)」や「切断割れ」などのリスクが伴います。自社の設備や要求精度に合わせて、以下の特徴と注意点を事前にご確認ください。
| 切断方法 | 特徴 | 主な注意点 |
|---|---|---|
| ガス切断 | 厚板にも適用しやすい | 切断面の熱影響、切断割れ、予熱条件、連続切断による温度上昇 |
| プラズマ切断 | 高速で熱影響部を比較的狭くしやすい | 切断可能板厚、切断面品質、設備条件 |
| レーザー切断 | 精度が高く、熱影響部を狭くしやすい | 切断可能板厚、反り、入熱、設備条件 |
| バンドソー | 熱影響を避けられる | 刃の摩耗、切断速度、対応できる形状・板厚 |
| ウォータージェット等 | 熱影響を避けられる | 加工時間、コスト、設備、寸法制約 |
熱切断による硬化と軟化
ガス、プラズマ、レーザー切断は可能ですが、切断面とその近傍は熱の影響を受けます。切断直近では再硬化が起こり、その少し母材側には焼戻しによる軟化部が生じることがあります。部品が小さく、切断線同士が近い場合は、軟化部が占める割合が大きくなり、耐摩耗鋼の効果へ影響する可能性があります。
プラズマやレーザーは、一般にガス切断より熱影響部を狭くしやすい方法ですが、板厚や設備によって適用範囲が変わります。熱影響をできるだけ避ける必要がある場合は、バンドソー、ウォータージェット、ワイヤ放電加工なども選択肢になります。
切断割れと予熱
高硬度材の熱切断では、鋼種、板厚、温度、残留応力などの条件によって切断後に割れが発生することがあります。すぐに割れが見えず、時間がたってから現れる場合もあるため注意が必要です。必要な場合は、メーカー資料に基づいて切断前の予熱を行います。予熱の要否や温度を一律に決めず、鋼種と板厚ごとの推奨条件を確認してください。
連続切断では母材温度が徐々に上がります。過度な温度上昇は硬さ低下につながるため、切断順序、部材間隔、冷却時間を含めて管理します。
6.ABREXを溶接するときの注意点
切断の注意点を読むと、耐摩耗鋼の溶接はかなり難しいように思われるかもしれません。確かに管理は必要ですが、用途と施工条件を整理すれば、溶接して使用できる鋼材です。
耐摩耗鋼は、構造物の主要な強度部材ではなく、摩耗部のライナーや当て板として使われる場合があります。このとき、溶接部にも母材と同程度の耐摩耗性が必要なのか、接合性能を優先するのかによって、溶接材料の選定が変わります。摩耗物が溶接部へ直接当たる場合は、溶接金属の硬さや肉盛り方法も検討します。
遅れ割れが起こる理由
溶接部には残留応力が生じ、溶接によって拡散性水素が持ち込まれることがあります。高硬度材では、硬化した組織、水素、拘束による応力が重なると、溶接後しばらくしてから低温割れ、いわゆる遅れ割れが発生する可能性があります。
対策の基本は、低水素系の溶接材料を適切に管理して使用し、必要な予熱を行い、入熱・パス間温度・拘束を管理することです。雨水や結露、油、錆なども水素や欠陥の原因になるため、開先とその周辺を清浄・乾燥した状態にします。
予熱温度は鋼種と板厚で変わります
必要な予熱温度は、ABREXの鋼種、板厚、溶接材料、拡散性水素量、入熱、継手の拘束、外気温などによって変わります。「ABREXはすべて予熱不要」または「必ず同じ温度で予熱する」とは言えません。日本製鉄の溶接ガイドラインと、使用する溶接材料の資料に基づいて条件を決めてください。
日鉄溶接工業のABREX溶接情報では、パス間温度の下限を必要予熱温度以上、上限を200℃としています。加熱しすぎると母材の硬さへ影響するため、温度管理が重要です。また、四周を強く拘束するような構造では残留応力が高くなりやすいため、特に高硬度グレードでは慎重な施工が必要です。
磁気吹きにも注意します
高強度鋼や耐摩耗鋼では、鋼材が磁気を帯び、溶接アークが曲げられる磁気吹きが起こる場合があります。アース位置、溶接方向、仮付け、消磁などの対策を検討します。原因を一つに決めつけず、設備、電流、開先、磁気の状態を確認してください。
7.ABREXの耐熱性と200℃の意味
耐摩耗鋼は、製造時の熱処理によって高い硬さを得ています。そのため、加工や使用中に温度が上がると、組織が焼き戻され、硬さや耐摩耗性が低下する可能性があります。
記事中に出てくる200℃は、すべての用途に共通する「連続使用温度の上限」を意味するものではありません。曲げ時の加熱では200℃を超えると硬さへの影響があるため注意すること、溶接では予熱・パス間温度の上限を200℃とすることがメーカー資料に示されています。
高温環境で使用する場合は、最高温度だけでなく、加熱時間、常時か間欠か、摩耗物、衝撃、酸化や腐食、必要寿命を確認します。日本製鉄の最新カタログも、高温環境での使用は別途相談するよう案内しています。300~400℃程度を含む高温摩耗でお困りの場合は、使用条件を確認したうえで、別の鋼材や対策も含めて検討します。
8.強い衝撃を伴う摩耗では高マンガン鋼も選択肢です
クマガイ特殊鋼では、耐摩耗鋼のほかに、耐衝撃摩耗用鋼板である高マンガン鋼NM-13MNも取り扱っています。この鋼材は、岩石やショット粒などによる強い衝撃を受けると表面が加工硬化し、耐摩耗性を発揮する材料です。
ABREXと高マンガン鋼のどちらが適するかは、摩耗と衝撃の割合、加工方法、部品形状などによって変わります。強い衝撃が繰り返し加わる用途では、硬さだけでなく高マンガン鋼も含めて比較します。

9.加工を相談するときに伝えていただきたい情報
耐摩耗鋼板の加工・お見積り時の確認事項
耐摩耗鋼板(ABREX)は非常に硬く、加工時に割れや刃具の摩耗など特有のトラブルが発生しやすい鋼材です。最適な加工方法をご提案するため、お見積りの際は以下の項目についてお知らせください。
| 確認項目 | 内容 |
|---|---|
| 材料 | ABREXの鋼種、板厚、寸法、ミルシートの有無 |
| 加工 | 切断、穴あけ、曲げ、溶接、機械加工の内容 |
| 図面 | 形状、穴径、公差、曲げ角度、溶接記号 |
| 使用環境 | 摩耗物、衝撃、温度、水分、腐食 |
| 数量・納期 | 試作か量産か、希望数量、希望納期、納入先 |
材料手配から完成部品まで、専門業者に一括でお任せください
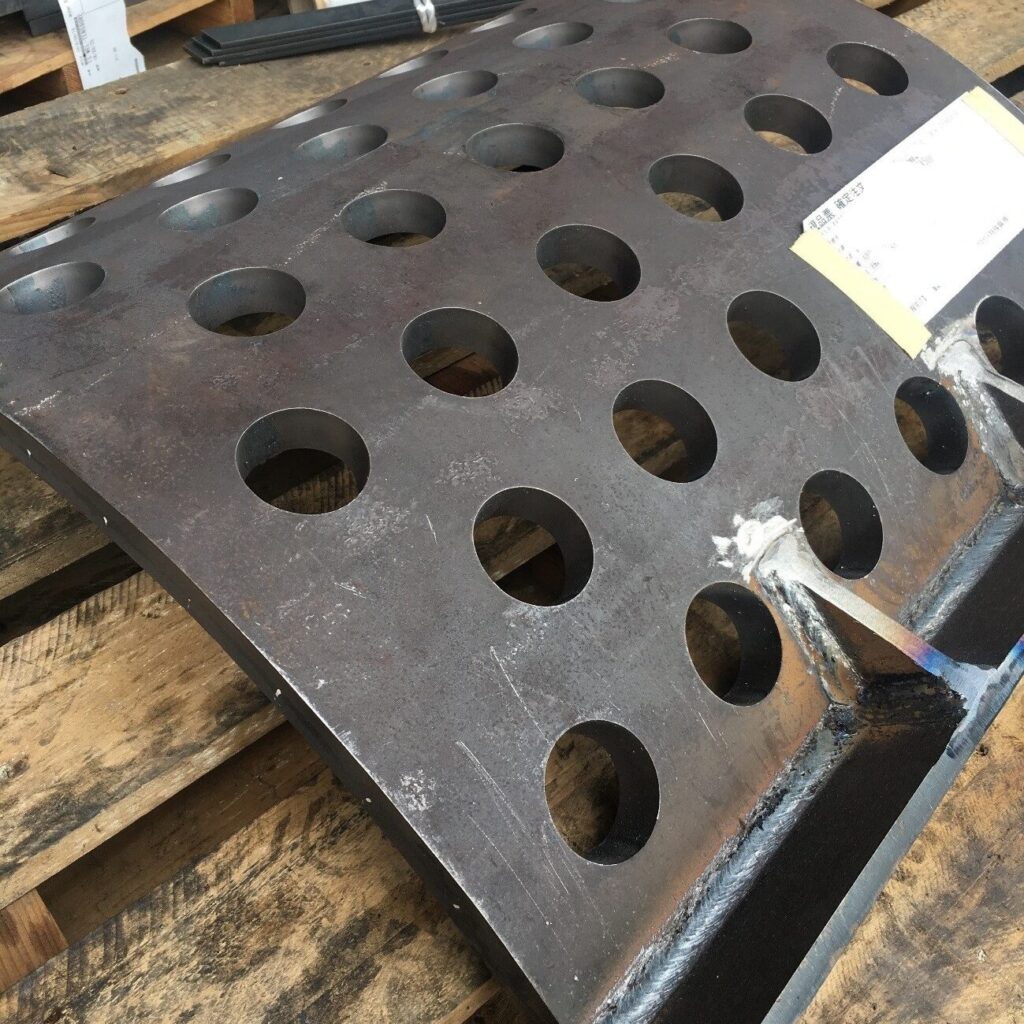
クマガイ特殊鋼では、定尺・切板だけでなく、穴あけ、面加工、曲げ、溶接製缶までご相談を承っています。耐摩耗鋼板の加工は管理すべき条件が多く非常にややこしいため、部品の状態まで仕上げて納入する「ワンストップ対応」をご利用いただくお客様が増えています。まずは図面や現在の部品写真をお送りください。
10.まとめ 材料と加工条件を一体で検討しましょう
ABREXは高い耐摩耗性を持ちながら、切削、穴あけ、曲げ、切断、溶接が可能な鋼材です。ただし、その硬さを生かすには、普通鋼とは異なる加工条件と熱管理が必要です。
加工方法を後から決めるのではなく、鋼種、板厚、部品形状、摩耗環境、切断・曲げ・溶接の条件を一体で検討すると、割れや硬さ低下を避けやすくなります。材料選定から加工まで、お困りの内容をクマガイ特殊鋼へご相談ください。
11.耐摩耗鋼ABREXの加工についてよくある質問
耐摩耗鋼板ABREXの加工に関するよくあるご質問(FAQ)
Q. ABREXは穴あけやフライス加工ができますか?
A. 可能です。ただし普通鋼より硬いため、高硬度材に適した工具、切削速度、送り、冷却、設備剛性の検討が必要です。
Q. ABREX400はSS400と同じ条件で曲げられますか?
A. 同じ条件では加工できません。ABREX400の「400」は硬さ、SS400の「400」は引張強さの区分であり、ABREXの曲げ加工にはSS400より大きな荷重と曲げ半径(内R)が必要です。
Q. ABREXを曲げる方向はどちらがよいですか?
A. 日本製鉄は、可能な限り「曲げ軸」と「圧延方向」を直角にすることを推奨しています。圧延方向は鋼板の表示やミルシートで確認してください。
Q. ABREXはレーザー切断できますか?
A. 可能です。ただし、対応できる板厚や切断面の品質は設備によって変わります。また、熱影響部と母材温度の上昇にも注意が必要です。
Q. ABREXの溶接には必ず予熱が必要ですか?
A. 一律ではありません。鋼種、板厚、溶接材料、入熱、拘束状態、外気温などによって条件が変わるため、メーカーの溶接ガイドラインで都度確認が必要です。
Q. 「遅れ割れ」とは何ですか?
A. 溶接や熱切断の直後ではなく、数時間から時間が経過してから現れる割れのことです。硬化組織、拡散性水素、拘束応力などが複雑に関係して発生します。
Q. ABREXは200℃を超える環境で使用できませんか?
A. 200℃を一律の連続使用限界とみなすことはできません。高温では硬さが低下する可能性があるため、温度、保持時間、摩耗条件を整理してメーカーや専門業者(クマガイ特殊鋼)へご相談ください。
Q. 切断・曲げ・溶接までまとめて依頼できますか?
A. はい、可能です。クマガイ特殊鋼では、材料選定から切断、穴あけ、曲げ、溶接製缶まで一貫してご相談を承っています。自社での加工が難しい場合は、図面・材質・板厚・数量をお知らせいただければ、最適な対応可否と部品納入のお見積りをご提示いたします。
耐摩耗鋼の材料選定や加工でお悩みの方へ
鋼種、板厚、図面、数量に加えて、実際に何が当たって摩耗するのか、衝撃や温度があるかをお知らせください。材料選定、切断方法、曲げ、溶接条件を含めて検討し、お見積りや加工方法をご案内します。

鋼材や加工についてお悩みがあれば
お気軽にお問い合わせください
CONTACT.01
お見積り依頼
定尺や切板のお見積りはもちろんお手持ちのCAD図面や資料を元にお見積もりも可能です。
CONTACT.02
鋼材なんでも相談BOX
メール・電話・Web会議で、
特殊鋼や加工のことにお応えします。
FAQ
よくあるご質問
過去にいただいた様々なお問い合わせやよくあるご質問を掲載しています。