

鋼材の熱処理とは?基礎から焼入れ・焼戻し、鋼種選定、トラブル対策まで徹底解説
- 製品情報
- 鋼材知識
- S45C S50C
- SCM440
鋼材の熱処理は、加熱・保持・冷却によって内部組織を変化させ、硬さ、強度、靭性、耐摩耗性などを調整する技術です。本記事では、鉄-炭素状態図や鋼の組織といった基礎から、焼なまし・焼ならし・焼入れ・焼戻し、S45C・SCM440などの代表鋼種、トラブル対策、鋼材選定のポイントまで体系的に解説します。
目次
1.鋼材の熱処理とは:鋼の性質を“意図的に作り込む”技術
熱処理とは、鋼材を加熱し、一定温度で保持し、適切に冷却することで、内部組織を変化させ、目的の特性を得る技術です。 強度、硬さ、靭性、耐摩耗性、寸法安定性など、鋼の性能は化学成分と製造法、その中でも熱処理によって大きく変わります。鋼材には製鉄所で製造されたまま使用されるものもあれば、部品加工後に熱処理を施して性能を発揮するものもあります。後者では、鋼材の最終的な機械的性質は、化学成分や加工履歴を前提として、熱処理条件によって大きく左右されます。
一見同じように見える鋼も、単なる「鉄の塊」ではありません。温度によって内部組織が劇的に変化する“変態(Transformation)”という性質を持ちます。この相変態を意図的に利用し、必要な組織を作り込むことこそが熱処理の本質です。
なぜ鋼材に熱処理が必要なのか
機械構造用鋼、工具鋼などの鋼材は、製造されたままでは用途に適した性質を持たないことが多くあります。例えば:
- 切削工具は高硬度が必要
- シャフトは靭性と強度のバランスが必要
- ギヤは表面硬く、内部は粘り強くあるべき
- 機械構造用鋼は均一な組織が求められる
これらの要求は、化学成分だけでは満たせません。同じS45Cでも、焼ならし材、調質材、高周波焼入れ材など状態が異なれば、実用上の硬さはおおよそHRC20台から50台後半まで大きく変化します。つまり、熱処理は鋼材の“最終スペック”を決める工程といえます。
同じ鋼種であっても、熱処理が違えばまったく別の材料になります。熱処理後のS45Cと熱処理前のS45Cでは、引張強さや硬さ、耐摩耗性は大きく異なり、用途によっては互換性がないほどです。
熱処理の本質:組織を制御する
鋼の性質は、内部組織によって決まります。代表的な組織には以下があります。
- フェライト:軟らかく靭性が高い
- パーライト:強度と靭性のバランス
- ベイナイト:中間的な強度・靭性
- マルテンサイト:非常に硬い
- オーステナイト:高温で存在する熱処理の出発点となる組織
熱処理とは、これらの組織を温度と時間で制御する技術です。
例えば、焼入れはオーステナイトを急冷してマルテンサイトを得る処理ですが、冷却速度が遅ければベイナイトやパーライトが混ざり、所定の硬さが得られません。焼戻しではマルテンサイトを分解させ、靭性を回復させます。
つまり熱処理は、「温度 × 時間 × 冷却速度」= 組織制御という極めて科学的な操作です。
熱処理の三要素:加熱・保持・冷却
熱処理は大きく以下の 3 ステップで構成されます。
- 加熱(Heating):目的の組織を得るために、鋼を適切な温度まで上げます。 この温度は鋼種によって異なり、例えば S45C の焼入れ温度は 820〜850℃、SCM440 は 830〜880℃が一般的です。
- 保持(Soaking):温度を一定に保ち、内部まで均一な温度・組織状態にします。 保持不足は「焼入れムラ」「硬さ不足」「組織不均一」の原因になります。
- 冷却(Cooling):冷却速度が組織を決める最重要要素です。 油冷、水冷、空冷、ガス冷など、冷却媒体の選択は性能に直結します。
熱処理は“材料の重要工程”
鋼材は、鍛造・圧延・切削などの加工を経て形状が決まりますが、熱処理はその後に行われる「材料の性能を作り込む重要工程」です。
形状が同じでも、熱処理が違えば性能はまったく異なります。 同じギヤでも、焼入れしていなければ数日で摩耗しますが、浸炭焼入れしていれば数十万回の負荷に耐えます。
つまり熱処理は、製品寿命・安全性・信頼性を左右する最重要工程です。
現場での熱処理の難しさ
熱処理は科学的でありながら、現場では経験に裏付けられた工程管理の側面も強いです。
- 加熱炉の温度分布
- 油槽の劣化
- 冷却速度のばらつき
- 部品形状による変形
- 表面状態(脱脂・スケール)
- 前加工の影響(切削応力・鍛造組織)
これらが結果に大きく影響するため、理論と実務の両方を理解して初めて安定した熱処理ができます。
熱処理は図面どおりに炉へ入れれば結果が出る工程ではありません。同じ鋼種、同じ熱処理条件であっても、寸法、形状、前加工履歴、装入方法によって結果は変わります。熱処理とは、金属学と製造技術の両方を理解して初めて使いこなせる技術なのです。
求める性能によって、熱処理だけでなく「鋼種の選択」も変わるということになります。
2. 熱処理を理解するための最重要基礎:鉄–炭素状態図
鉄–炭素状態図の見方
鉄–炭素状態図(Fe–C 状態図)とは、鉄に含まれる炭素の組成と温度によって、どの相(結晶構造)が安定するかを示した地図です。 熱処理を理解するうえで最も重要な基礎であり、鋼材を極めてゆっくり加熱・冷却したときに平衡状態でどの組織が存在するかを示したものです。焼ならしは説明できますが、焼入れでは急冷するため非平衡となり、この状態図だけでは説明できません。急冷については、後で紹介するCCT図などが必要になります。
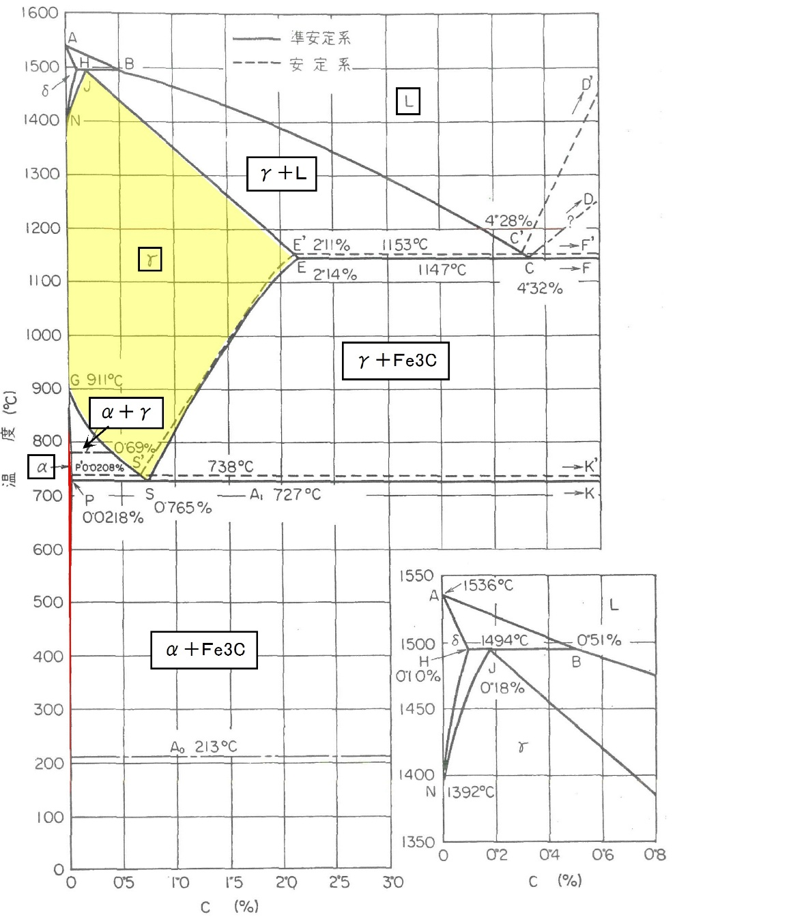
図1は状態図の一例で、横軸は鉄中に含まれる炭素の含有量(wt%)で、縦軸は、温度です。ここでは準安定系と書かれた実線だけに注目してください。例えば、炭素量が0.5%で、温度900℃の場合だとγと書かれた領域になります。これは、オーステナイトと呼ばれる固相になることを表しています。上方に「L」と書かれた領域がありますが、これは液相を表しており、0.5%炭素のものを1500℃以上まで加熱すると溶けた鉄になってしまうことを示しています。熱処理でここまで上げることはありませんが。
Fe–C 状態図の基本構造
状態図は大きく以下の領域に分かれます。
- フェライト領域(α):低炭素・低温で安定
- オーステナイト領域(γ):高温で安定
- セメンタイト(Fe₃C):炭素化合物(図1では見えていませんが、6.67%Cのところ)
- 二相領域(α+γ、α+Fe₃C、γ+Fe₃C):2つの相が混在
図1ではα領域を赤色で示しましたが、狭いので縦軸に重なって見えています。γ領域は黄色で示しましたが、焼入れ・焼ならしなどの熱処理にとっては重要な役割を果たします。すなわち、高温に加熱するのは、この領域に保持するのが目的です。
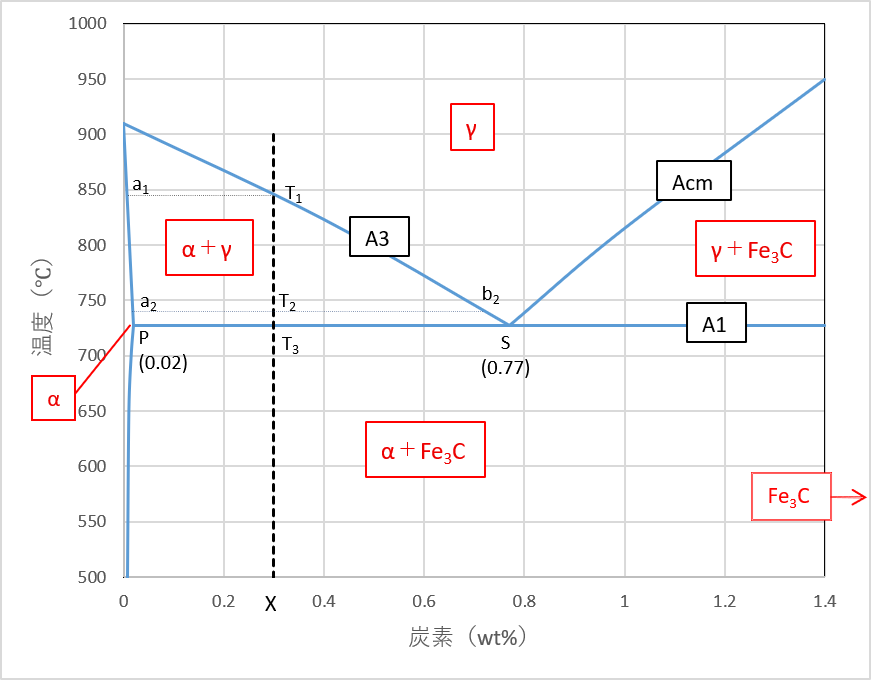
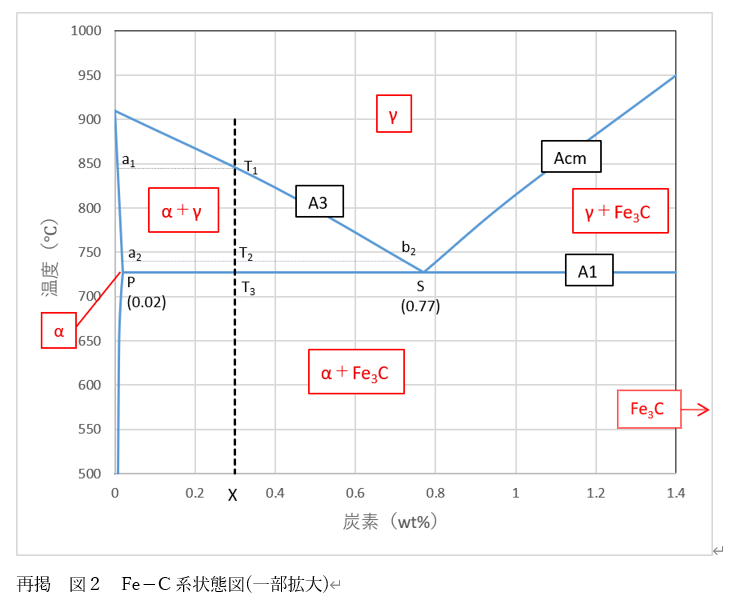
図2は熱処理に関係する図1の左下の部分を拡大したような図です。α領域が広がって見えています。この図からいろいろなことが説明できます。
Fe–C 状態図の詳細説明
状態図では、室温からゆっくり温度を上げていく場合や、γ領域からゆっくり温度を下げていく場合の組織や組成も表しています。少しややこしいですが、これを理解していると熱処理について理解しやすくなりますので図2をにらみながら我慢して読んでください。
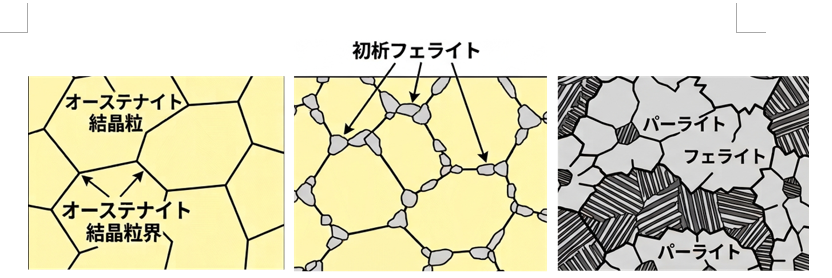
図3は顕微鏡で見た組織を模式的に表したものです。図2のXに相当する炭素量では、オーステナイト(γ)領域に保持すると、鋼材全体がオーステナイトになっています(図3(a))。ここからゆっくり温度を下げて、A3変態点であるT1という温度を下回るとフェライトとオーステナイトの混合領域(α+γ)になります。すなわち、オーステナイトの一部がフェライトに変態し始めます(図3(b))。その時のフェライトの炭素量はa1で表されるもので、非常に低い値になります。さらに温度が下がってT2という温度になるとフェライトの炭素量はa2と低いままですが、もう一方の残っているオーステナイトは炭素が濃縮されb2という共析に近い含有量になります。さらに温度が下がりA1変態点と呼ばれるT3より下がると、残っていた共析成分のオーステナイトがフェライト(α)とセメンタイト(Fe3C)が層状になったパーライトと呼ばれる組織になり、最初から出ていたフェライトとパーライトの混合組織になります(図3(c))。組織としてはフェライト(α)+パーライト(α+Fe3C)ですが、これをα+Fe3C領域と表しています。
本記事では、フェライト・オーステナイト・セメンタイトの結晶学的な状態を「相」、顕微鏡で観察される形態を「組織」と呼びます。パーライトはフェライトとセメンタイトからなる組織で、フェライト・セメンタイトなどは相であると同時に顕微鏡で観察される「組織」として扱われる場合もあります。
状態図から分かることがもう一つあります。それはそれぞれの相がどのくらいの比率で存在するかが計算できます。
Xに相当する炭素量でT3直上の温度になった時、フェライト:オーステナイトの量比率は距離|T3S|:距離|PT3|になります。すなわち、X(平均炭素組成)がPに近ければフェライト主体になり、Sに近ければパーライト主体の組織になることを表しています。
| 主要な領域(相) | 特徴と熱処理における役割 |
|---|---|
| フェライト(α) | 低炭素・低温域で安定する相。(※図1では赤色線部分) |
| オーステナイト(γ) | 高温域で安定する相。焼入れ・焼ならしなどの熱処理において、この領域(※図1の黄色部分)に加熱・保持することが目的となる。 |
| セメンタイト(Fe₃C) | 炭素化合物(炭素量6.67%の領域)。 |
| 温度変化 | 領域の状態 | 変態の進行(炭素量 X の場合) |
|---|---|---|
| T1 以前 | γ | 鋼材全体がオーステナイト(γ)の単相状態。 |
| T1〜T2 (A3変態点通過) |
α + γ | オーステナイトの一部がフェライト(α)に変態開始。温度低下に伴い、残存するγ相に炭素が濃縮されていく。 |
| T3 以下 (A1変態点通過) |
α + Fe₃C | 残っていたγ相がパーライト(α+Fe₃Cの層状組織)に変態。最終的に「フェライト+パーライト」の混合組織となる。 |
💡 状態図から読み取れる重要ポイント
- 平衡状態の組織を示す: 状態図は極めてゆっくり加熱・冷却した際の変化を示します(急冷する「焼入れ」にはCCT図等の別の図が必要です)。
- 相の存在比率(てこの原理): 状態図上の距離から、各相の比率を計算できます。例えばT3直上では、距離
|T3S|と|PT3|の比率から、フェライトとオーステナイトの存在割合を導き出せます。
1) 田中:鉄と鋼, 53(1967)14, p.1586
| 図 | 組織の状態 | 変化のメカニズムと特徴 |
|---|---|---|
| (a) | オーステナイト単相 (γ) |
高温のオーステナイト(γ)領域に保持した状態。鋼材全体がオーステナイトの結晶粒と結晶粒界のみで構成されています。 |
| (b) | フェライト(α) + オーステナイト(γ) |
ゆっくり温度を下げ、A3変態点を下回ると、オーステナイトの一部がフェライトに変態し始めます(初析フェライト)。析出したフェライトの炭素量は非常に低い値ですが、残存するオーステナイトには炭素が濃縮され、共析に近い含有量へと変化していきます。 |
| (c) | フェライト(α) + パーライト |
さらに温度が下がりA1変態点を下回ると、残っていた共析成分のオーステナイトが、フェライト(α)とセメンタイト(Fe₃C)の層状組織である「パーライト」に変態します。結果として、最初から析出していたフェライトとパーライトの混合組織となります(状態図上ではα+Fe₃C領域)。 |
💡 状態図と組織に関する重要ポイント
- 「相」と「組織」の違い: フェライト・オーステナイト・セメンタイトのような結晶学的な状態を「相」、顕微鏡で観察される形態を「組織」と呼びます。パーライトはフェライトとセメンタイトからなる「組織」です。
- 組織の量比率の計算: 状態図を用いると、各相の比率を計算できます(てこの原理)。例えばA1変態点直上では、平均炭素組成がフェライト(純鉄側)に近ければフェライト主体、共析点(S点側)に近ければパーライト主体の組織になります。
共析点(0.77% C、727℃)は徐冷の場合の熱処理の中心
鉄–炭素状態図の中で重要なポイントのひとつが図でSと表示された共析点(0.77% C、727℃)です。(図2では0.8%Cと表現されています)
ここで起こる反応:
オーステナイト(γ) → フェライト(α)+セメンタイト(Fe₃C) (パーライトの生成)
この反応は、共析温度以下で起こる炭素の拡散を伴う拡散変態です。フェライトとセメンタイトが交互に並ぶ層状のパーライトとなり、焼ならし・焼なましの基礎となります。
鋼中炭素成分による分類:亜共析・共析・過共析
炭素量によって鋼の挙動は大きく変わります。共析点より低い炭素量の鋼材を亜共析鋼といい、高い炭素量の鋼材を過共析鋼といいます。
・亜共析鋼:
亜共析鋼の中でも炭素がより低いもの(~0.3%)は低炭素鋼と呼びます。フェライト主体で靭性が高いですが、焼入れしてもあまり硬くなりません。図3は亜共析の組織の例です。
・共析鋼(0.77% C):
パーライト主体で強度と靭性のバランスがいいです。 熱処理の基礎として最も扱いやすいです。亜共析のように初析フェライトがなく、オーステナイトがすべてパーライトに変態します。
・過共析鋼(0.8〜1.2% C):
セメンタイトが増え、硬さが高くなります。 SK材(工具鋼)などはこの領域です。最初にオーステナイト粒界からセメンタイトが析出し、共析温度で残りのオーステナイトがパーライト化します。セメンタイトとパーライトの混合組織になります。
変態点(A₁、A₃、Acm)
熱処理温度を決めるうえで重要なのが変態点です。図3を参照ください。
- A₁(727℃):共析変態点
- A₃:フェライト+オーステナイト混合と完全オーステナイトとの境界
- Acm:セメンタイト+オーステナイト混合と完全オーステナイトとの境界
- A0、A2:磁気変態点を表し熱処理とは直接関係しないので今回は無視してください
炭素量が決まっていると変態温度は点で決まるので、変態点という表現を使います。
例えば S45C(0.45%C) の焼入れ温度が 820〜850℃なのは、 Ac₃ を十分に超えて完全オーステナイト化させるためです。
オーステナイト化の理解が熱処理の成否を決める
焼入れの成功は、適切なオーステナイト化が前提になります。
- 温度が低い → 変態不十分 → 硬さ不足
- 温度が高すぎる → 粒が粗大化 → 脆くなる
- 保持不足 → 組織ムラ
- 過保持 → 粒成長・脱炭のリスク
状態図は“熱処理の地図”
鉄–炭素状態図を理解すると、以下がすべて説明できます。
- 焼入れ温度の根拠
- 焼戻しで硬さが下がる理由
- 焼ならしで均一な組織になる理由
- 過共析鋼が割れやすい理由
- 浸炭鋼が表面硬化する理由
つまり状態図は、熱処理の「理論の中心」であり、 熱処理を科学として扱うための必須ツールです。
ここでは、鉄-炭素の2元系状態図で説明しました。実際の鋼材には、他にも元素が含まれますので、変態点は多少上下します。これについては後述します。
鉄–炭素状態図は、鋼の組織変化を示す最重要の基礎です。 共析点、変態点、炭素量による組織の違いを理解することで、熱処理の挙動がすべて説明できます。
- 共析点(0.77% C、727℃)は重要
- A₁・A₃・Ac₁・Ac₃ が温度設定の根拠
- 炭素量で組織と硬さが変わる
- オーステナイト化が熱処理の成否を決める
状態図を理解することは、熱処理を“経験の世界”から“科学の世界”へ引き上げる第一歩だといえます。
ただし、実際の熱処理の中で、焼入れは鋼材を急冷するため、状態図だけでは説明できません。次章では、焼入れによってどのように組織が変化するのかを理解するため、フェライト・パーライト・ベイナイト・マルテンサイトなどの組織について詳しく解説します。
3.鋼の組織 ― 熱処理で性質が決まる“内部構造”
鋼の組織とは何か
鋼の性質は、化学成分だけでなく内部組織(ミクロ組織)によって決まります。 硬さ、強度、靭性、耐摩耗性など、ほぼすべての機械的性質は組織に依存しています。
熱処理とは、この組織を温度・時間・冷却速度で意図的に作り込む技術です。 そのため、鋼の組織を理解することは、熱処理を理解するうえで欠かせません。
前章では、フェライト、オーステナイト、パーライト、セメンタイトなど、加熱状態からゆっくり冷やした場合の組織については一部紹介しました。焼ならし(Normalizing)、焼なまし(Annealing)などの組織がこれに相当します。しかしながら、熱処理のもう一つの柱である焼入れ(Quenching)についてはこれだけでは説明できない特殊な組織が生じます。ここでは、焼入れ組織も含めた組織全体について紹介します。
フェライト(Ferrite)
フェライトは、鉄の固溶体で炭素をほとんど含まない柔らかい組織です。
- 硬さ:Hv 80〜150 程
- 特徴:靭性が高く、延性に優れる
- 低炭素鋼、深絞り材、溶接構造材などでは、主体の組織
フェライトは、低炭素鋼の性質を決める中心的な組織です。
パーライト(Pearlite)
パーライトは、フェライトとセメンタイトが層状に並んだ組織です。 共析鋼(0.77% C)では、このパーライトが主組織になります。
- 強度と靭性のバランスが良い
- 焼ならしや焼なましでよく現れる
- 層間距離が狭いほど硬くなる
セメンタイト(Cementite)
セメンタイト(Fe₃C)は、炭素を 6.67% 含む硬い化合物です。
- 非常に硬い(HV 800 以上)
- 脆い
- 過共析鋼では粒界に析出しやすい
セメンタイトは、鋼の硬さを高める一方で、割れやすさの原因にもなります。
オーステナイト(Austenite)
オーステナイトは、高温で安定する γ 鉄の固溶体です。 焼入れ前の加熱で必ず通過する重要な組織です。
- 焼入れの出発点となる
- 炭素を多く固溶できる
- 温度が高いほど粒が粗大化する
特別な場合を除いて、通常は室温では他の組織に変態しているので見ることはできません。
マルテンサイト(Martensite)
いよいよ焼入れなどの急冷した時に発生するマルテンサイトの登場です。マルテンサイトは、急冷によってオーステナイトから直接発生する非常に硬い組織です。ゆっくり冷やすと前章のようにA3変態点などでフェライトが析出したりするのですが、急冷すると炭素原子が拡散して別の組織になる時間がなく、オーステナイトの結晶構造がせん断変形するようにマルテンサイトへ変態(無拡散変態)します。過冷却されてもっと低い温度でマルテンサイトが発生します。特徴は以下の通りです。
- 焼入れで得られる
- 針状の組織(ラス状)
- 硬さは Hv600以上(HRC 55 以上)
- そのままでは脆いので焼戻しが必須
ベイナイト(Bainite)
ベイナイト呼ばれる組織は、パーライトとは異なる変態機構で生成する中間的な組織です。完全にマルテンサイトにならないような中間の冷却速度で生成し、フェライトとセメンタイトが微細に分布しています。
- マルテンサイトより靭性が高い
- パーライトより強度が高い
- 上部ベイナイト(350〜550℃)
- 下部ベイナイト(250〜350℃)
上部ベイナイトと下部ベイナイトは生成する温度域の違いがあり、上部ベイナイトは靭性が低くなる傾向があります。
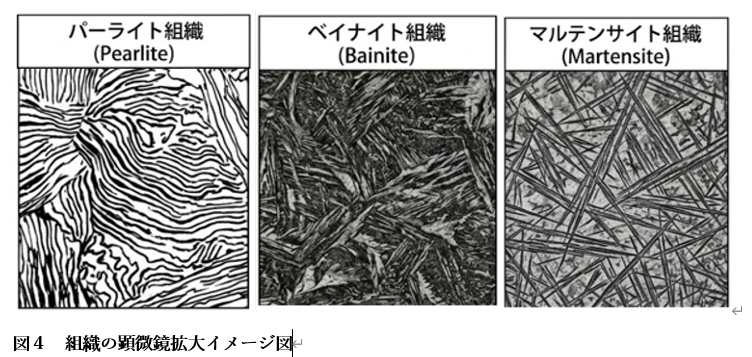
| 組織 | 顕微鏡下での形態・特徴 |
|---|---|
| パーライト (Pearlite) |
フェライトとセメンタイトが交互に並んだ縞模様(層状組織)。層間距離が狭いほど硬度が増す。 |
| ベイナイト (Bainite) |
微細なフェライト中にセメンタイトが細かく分散した針状・羽毛状組織。パーライトより高強度で、マルテンサイトより高靭性。 |
| マルテンサイト (Martensite) |
急冷による無拡散変態で生じる鋭い針状(ラス状・レンズ状)組織。極めて硬く脆いため、焼戻しによる靭性回復が必要。 |
| 組織 | 生成方法 | 炭素の拡散 | 冷却速度 | 硬さ(目安) | 特徴 |
|---|---|---|---|---|---|
| フェライト | 拡散変態 | あり | 遅い | Hv 80〜150 | 軟らかい、延性・靭性が高い |
| パーライト | 拡散変態 | あり | 遅い | Hv 250〜350 | 強度と靭性のバランスが良い |
| ベイナイト | 中間変態 | 部分的にあり | 中間 | Hv 500〜600 (HRC 50〜55) |
高強度・高靭性 |
| マルテンサイト | 無拡散変態 | なし | 速い | Hv 600〜1000 (HRC 55以上) |
非常に硬い(焼戻し必須) |
| セメンタイト | 拡散変態 | あり | 遅い | Hv 800〜1200 (HRC 64以上) |
極めて硬いが脆い |
💡 熱処理と組織制御の対応関係
- 焼入れ(Quenching): 急冷によりマルテンサイトやベイナイトなどの硬化組織を形成する
- 焼戻し(Tempering): 焼入れ後の組織を再加熱し、脆さを抑えて靭性を回復させる
- 焼ならし(Normalizing): 空冷によりフェライトを微細化し、パーライト組織を均一化する
- 焼なまし(Annealing): 炉冷などの極徐冷により組織を軟化させ、加工性を高める
鋼の組織は、機械的性質と密接に関係しています。
組織の特徴と硬さイメージをまとめると上記の表のようになります。
実際の鋼材では、いろいろな組織が混在した状態にもなります。どのような組織を作り込むかで機械的性質が決められます。
熱処理は組織を作り込む技術
鋼の組織を理解すると、熱処理の目的が明確になります。
- 焼入れ → マルテンサイト、ベイナイトなど焼入れ組織を作る
- 焼戻し → マルテンサイトを分解して靭性を回復
- 焼ならし → フェライトを細粒化し、パーライトを均一化
- 焼なまし → 組織を軟化・均質化
熱処理とは組織を意図的に設計する技術です。
4.変態点とオーステナイト化 ― 焼入れ温度の“科学的根拠”
変態点とは
状態図は基本的には平衡状態(準安定系を含む)の挙動を表しています。すなわち、時間をじっくりかけて生じる「究極の安定状態」を表しています。そこでは、温度が変化してある温度に達すると相が変わる「変態」という現象が生じます。この「変態」は、下から温度を上げていく場合と、上から温度を下げていく場合で逆方向の変態が起こります。このように温度変化に伴って相が変化する現象を相変態と呼び、相が変化する境界温度を変態点(Transformation Temperature)と呼びます。
第2章でも一部説明しましたが、改めて図2に戻って、説明します。Xの炭素量のものを室温から昇温すると
- 室温からT3:若干のαの炭素濃度上昇
- T3:α+(α+Fe3C)→α+γ パーライトがγ化 このT3がA1変態点
- T3からT1の間:γ+α→γ αが減っていく
- T1:αがすべてγに変わる このT1がA3変態点
一方、Xの炭素量のものをγ域から冷却するとA3線と交わるT1点でフェライトが析出し始めます。さらに冷却するとA1線と交わるt3点でγがパーライトに変態します。
すなわち、
- T1:γからαが出始める
- T1からT3の間:γ→γ+α αが増えていく
- T3:α+γ→α+(α+Fe3C) 残っていたγがパーライト化
- T3から室温:若干のαの炭素濃度低下
と昇温時と逆の変態が起こります。
なお、(変態)点と言いながら状態図上でA1・Acm変態が線で表されているのは、いろいろな炭素含有量に対して変態点を結んだ図になっているからです。一方、A1変態点は炭素量によらず727℃一定なので水平線になっています。
熱処理の温度設定は、この変態点を基準に決められますので、変態点の理解は焼入れ・焼ならし・焼なましの成功に直結します。
代表的な変態点は以下のとおりです。
- A1点(共析変態点):727℃
- A3点:亜共析でフェライトが完全にオーステナイトに変わる温度(昇温時)またはオーステナイトからフェライトが出始める(降温時)
- Acm点:過共析でセメンタイトが完全にオーステナイトに変わる温度(昇温時)またはオーステナイトからセメンタイトが出始める(降温時)
A1点(共析変態点)
A1点は、オーステナイトがフェライト+セメンタイトに変わる温度(727℃)です。 共析鋼(0.77% C)では、この温度でパーライトが生成します。
熱処理では、A1点は以下の判断に使われます。
- 通常の焼戻しはA1点以下で行われる(A1点を超えると再オーステナイト化が起こってしまう)
- 球状化焼なましの温度設定の基準になる
- 過共析鋼ではセメンタイトの挙動を理解する鍵になる
A3点(フェライトが消える温度)
A3点は、加熱時フェライトが完全にオーステナイトに変わる温度です。 炭素量によって A3点は変化し、低炭素鋼ほど高い温度になります。
例:
- S15C:A3 ≈ 900℃
- S45C:A3 ≈ 770〜800℃
- 共析鋼(0.77% C):A3 は A1点と一致する
焼入れ温度・焼ならし温度は、この A3点を基準に決められます。
Acm点(セメンタイトが消える温度)
Acm点は、過共析の範囲で加熱時セメンタイトが完全にオーステナイトに変わる温度です。 炭素量によって Acm点は変化し、高炭素鋼ほど高い温度になります。
実務で使う実際の変態点
ここまで、Fe-C系状態図をもとに変態挙動を説明してきましたが、実務では若干異なってきます。
その一つが、状態図は平衡状態の挙動を表しており、究極にゆっくり昇温・降温すれば合うのですが、実際にはある程度の昇温速度・降温速度をもって処理がなされます。このため、昇温時は変態温度が若干高めに、降温時は若干低めにずれます。この変態温度を表すのが下記です。
- Ac1点:加熱時にオーステナイト化が始まる温度(A1より若干高め)
- Ac3点:加熱時に完全オーステナイト化する温度(A3より若干高め)
- Ar3点:冷却時にフェライト化が始まる温度(A3より若干低め)
- Ar1点:冷却時にオーステナイトが消失する温度(A1より若干低め)
特に実務では、オーステナイト化させるための変態点として、A1・A3ではなくAc1・Ac3を使います。 これは「加熱時の変態点」であり、炉の昇温速度や鋼の熱履歴によってわずかに変化します。
もうひとつが、実際の鋼材は炭素以外の合金を含んでおり、その結果としてA1・A3に相当する変態温度が変わってくるからです。このため、合金元素を考慮に入れた変態温度の計算式が報告されています。その一例を下記に示します2)。Mn・Niは温度を下げ、Si・Cr・Moは温度を上げるという影響があります。
多元系では状態図自体が多少ずれるのですが、鉄-炭素2元系状態図を頭に入れた上で、変態温度が下記の式で表される温度に多少ずれるということを覚えておけばほぼことは足ります。
- Ac1=730−27Mn−20Ni+30Si+12Cr+7Mo
- Ac3=915−230√C+28Si−20Ni+12Cr+7Mo
2) G.T.Eldis : Metallurgical Trans. A, 18(1987)5, p.933
この式を覚える必要はありませんが、合金元素によって変態温度が変わることを示しています。
平衡状態図における代表的な変態点
| 変態点 | 温度と相変態の特徴 |
|---|---|
| A1 点 |
共析変態点(727℃一定) オーステナイトがフェライト+セメンタイト(パーライト組織)に変わる温度。 ※通常の焼戻しはこの温度以下で行われ、球状化焼なましの基準となる。 |
| A3 点 |
フェライトの変態終了・開始温度 亜共析鋼において、加熱時にフェライトが完全にオーステナイトへ変わる温度(または冷却時にフェライトが析出し始める温度)。炭素量が多いほど温度は下がる。焼入れ・焼ならしの温度設定の基準。 |
| Acm 点 |
セメンタイトの変態終了・開始温度 過共析鋼において、加熱時にセメンタイトが完全にオーステナイトへ変わる温度(または冷却時にセメンタイトが析出し始める温度)。炭素量が多いほど温度は上がる。 |
実務で用いられる変態点(昇温・冷却速度の影響)
実際の熱処理では加熱・冷却速度の遅れにより、状態図(平衡状態)から変態温度が上下にずれます。
| 記号 | 加熱時(昇温)の変態点 | 冷却時(降温)の変態点 |
|---|---|---|
| A1 相当 | Ac1点: 加熱時にオーステナイト化が始まる温度(A1より若干高め) | Ar1点: 冷却時にオーステナイトが消失する温度(A1より若干低め) |
| A3 相当 | Ac3点: 加熱時に完全オーステナイト化する温度(A3より若干高め) ※実務の焼入れ等で基準として使用 |
Ar3点: 冷却時にフェライト化が始まる温度(A3より若干低め) |
💡 合金元素による変態温度の変化
実際の鋼材(多元系)は炭素以外の合金元素を含むため、変態温度が変動します。
- 温度を下げる元素: Mn(マンガン)、Ni(ニッケル)
- 温度を上げる元素: Si(ケイ素)、Cr(クロム)、Mo(モリブデン)
(※詳細は本文の計算式をご参照ください)
オーステナイト化とは
オーステナイト化とは、鋼を加熱してオーステナイト(γ)を生成するプロセスです。 焼入れは、このオーステナイトを急冷してマルテンサイトに変える処理ですので、オーステナイト化の良し悪しが焼入れの成否を決めます。
オーステナイト化で重要なのは以下の 3 点です。
①温度
低すぎる → 変態不十分 → 硬さ不足
高すぎる → 粒が粗大化 → 靭性低下・割れやすい
オーステナイト化温度(焼入れ温度)は、一般に Ac3+30〜50℃ が推奨されます。
(ただし、これは亜共析鋼の場合。過共析鋼では一般にAc₁以上、Acm以下の温度を用います(詳細は別途))
②保持時間
短すぎる → 組織ムラ(全体が完全にオーステナイト化しない、保持温度に達しない)
長すぎる → 粒成長・脱炭のリスク
③ 均一性
部品の厚みや形状によって温度ムラが出ると、硬さムラや変形の原因になります。
対象部品全体が所定の温度に保持されていることが重要です。
焼入れ温度はどう決めるのか
焼入れ温度は、以下のステップで科学的に決められます。
- 鋼種の炭素量を確認する
- 状態図から A3点を読み取る
- 実務値として Ac3 を採用する
- Ac3+30〜50℃ が焼入れ温度の目安
- 部品形状・炉の特性を考慮して微調整する
例:S45C の場合
- Ac3 ≈ 770〜800℃
- 焼入れ温度:820〜850℃ が一般的
オーステナイト化が適切でないと、以下の問題が発生します。
・過熱(オーバーヒート)
- 粒が粗大化(温度が上がるとオーステナイト結晶粒が成長し粗大化する)
- 靭性低下(結晶粒が大きいと破壊時の破壊単位が大きくなる)
- 割れやすくなる(熱歪が大きくなる)
- 表面脱炭のリスク
・加熱不足
- マルテンサイトが得られない(完全にフェライトが消失せず、一部焼きが入らない)
- フェライト・ベイナイトが混ざる(急冷前に一部表面で変態が進んでしまう)
- 硬さ不足
- 摩耗しやすい
5.CCT図 ― 冷却速度が組織を決めることを“見える化”する
CCT図とは
これまで状態図で非常にゆっくり加熱・冷却する場合は変態挙動をある程度把握できることを説明してきました。一方、実際の熱処理では、冷却速度を早くすることがあります。特に焼入れというのは意図的に冷却速度を早くすることで、マルテンサイトやベイナイトという組織を作り込んでいます。
どのような冷却速度で冷却した場合に、どんな組織が発生するのかを可視化したのが、CCT図(Continuous Cooling Transformation Diagram)というものです。
CCT図は、鋼をオーステナイト化した後、連続的に冷却したときにどの組織が生成するかを示す図です。 焼入れ・焼ならし・焼なましなど、実務で行う熱処理はすべて連続冷却ですので、CCT図は熱処理の設計に欠かせません。
下記の図5にCCT図の一例を記載します。
横軸は時間で普通は対数で表します。縦軸は温度です。左上から右下方向に伸びている曲線(一部黄色で色を付けた線)が冷却カーブを表しており、早く冷える場合は短時間で温度が低下しており、ゆっくり冷えるものはなかなか温度が下がらず右方に大きく広がる曲線になっています。
この場合は850℃でオーステナイト化し、冷却開始1秒後からの曲線を書いています。
CCT図から分かること
CCT図には、一般に以下の情報が含まれています。
- 冷却曲線(Cooling Curve) → 水冷・油冷・空冷などの冷却速度を表す線
- 変態開始線・終了線 → パーライト・ベイナイト・マルテンサイトの生成領域
- Ms点・Mf点 → マルテンサイト変態の開始・終了温度
下記の図5のCCT図で、赤く色を付けた曲線が、各種組織が現れる変態開始点を表したCCT曲線と呼ばれるものです。冷却曲線とこの変態点が交わるところで変態が開始します。
例えば、最も左の室温まで80秒くらいで冷却(平均冷速約10℃/sec)する冷却曲線○aでは、約360℃まで冷えた段階で、マルテンサイト(M)のみが発生することを示しています。(マルテンサイト化がスタートするという意味でMs点とも言います)
Ms点は炭素量で変わり炭素量が多いと温度が下がるため、残留オーステナイトが増えます。
最も右側の遅い冷却曲線○cでは、フェライト(F)が出た後、残りがパーライト(P)の組織になることを示しています。
その中間の室温まで800秒くらいで冷やす場合(冷速約1℃/sec)○bは最初にベイナイト(B)が出てその後マルテンサイトもできる混合組織になることを示しています。図5では、組織の割合の表示もあります。冷却曲線○bではベイナイトが20%でマルテンサイトが80%ということが分かります。
(なお、この図では、変態の終了する線は省略されています。)
CCT図で変態開始線が最も左に張り出した部分をノーズと呼びます。図5では650℃くらいにフェライトノーズが、350℃付近にベイナイトノーズがあります。この部分にかからないように早く冷却できるかも焼入れなどのポイントになります。
CCT図では焼なましや焼ならしのような遅い冷却の場合も表現されています。冷却速度が遅い場合は、状態図の挙動に近くなるのですが、合金が多く焼入れ性の高い鋼材では焼ならしのような冷却速度でも、ベイナイトが出る場合もあります。
このように、CCT図があれば、物理的に決まる冷却速度によってどのような組織になるかがわかります。
この赤いCCT曲線は、鋼種によって変化しますので、鋼種ごとのCCT曲線を把握しているとある冷却速度での組織が想定できます。
溶接構造用鋼などのように炭素が低く、焼きの入りにくい鋼材はフェライトやパーライトの変態開始線がもっと左に張り出しています。
焼入れ性の高い鋼材では、ベイナイトなどの発生領域が右に寄り、多少冷速が遅くなってもマルテンサイトしか出ない範囲が広がります。
また、CCT図では生成した組織の硬さも表示される場合があります。図5の冷却曲線○bではHRC50ということが分かります。
冷却速度の考え方
CCT図から冷却曲線により組織が分かることは説明しましたが、冷却曲線についても少し説明しておきます。
冷却速度は、炉冷(炉に入れたまま冷却)、空冷(炉から出して放置)、油冷(油焼入れ)、水冷(水焼入れ)などの順に早くなりますが、同じ空冷でも板厚や棒径などの寸法によって大きく変わります。
焼入れの冷速も体積が大きいと遅くなります。一方で、冷媒からの直接抜熱を受ける表面と伝熱で冷却されていく内部では冷速が異なってきます。従って、一つの製品の中でも表面からの距離による冷却速度の違いで、位置により組織も変わってくることがあります。
このため、中心まで焼きを入れて均質な材質を得るために、焼きを入りやすくする合金が添加された鋼材を選ぶということが行われます。(図5はその例です)
例えばφ25mmの丸棒を水冷した時の中心の冷却速度の一例として、800℃から200℃への冷却速度が45℃/secであり、図5の○aよりさらに早い冷速になります。
冷媒や形状により冷却曲線がどうなるかについては、文献4)もありますので必要に応じ参考にしてください。
4) 時弘, 田村:鉄と鋼, 60 (1974)6, p.671
冷却速度で組織が決まります。
・遅い冷却(例えば炉冷・空冷)
- フェライト+パーライト
- 強度は低いが靭性が高い
- 焼ならし(空冷)・焼なまし(炉冷)でよく現れます
・中間の冷却(例えば油冷)
- ベイナイト+マルテンサイト
- 強度と靭性のバランスが良い
- 機械構造用鋼でよく使われます
・急冷(例えば水冷)
- マルテンサイト主体
- 非常に硬いが、そのままでは脆い
実務で重要「ベイナイト領域の理解」
CCT図では、ベイナイト領域が非常に重要です。
- 冷却速度が遅い → パーライト
- 速い → マルテンサイト
- その中間で生成するのがベイナイト
ベイナイトは、
- マルテンサイトより靭性が高く
- パーライトより強度が高い ため、高強度と高靭性のバランスに優れた組織です。
CCT図を使うと、焼入れが成功するかどうかを判断できます。
- 冷却曲線がマルテンサイト領域を通過する→ 必要なマルテンサイト組織が得られる可能性が高い(硬さが出る)
- 冷却曲線がベイナイト領域に入る→ ベイナイト混合(中間硬さ)
- 冷却曲線がパーライト領域に入る→ 焼入れ不足(硬さ不足)
CCT図を使う際に重要なのが、部品形状による冷却速度の違いです。
- 厚い部品 → 冷却が遅い → ベイナイト・パーライトが出やすい
- 薄い部品 → 冷却が速い → マルテンサイトが得られやすい
【参考情報】
CCT図には、溶接溶融線近傍の組織を見るために1350℃くらいまで加熱したものと、熱処理後の組織を見るために900℃前後まで加熱したあと冷却したものがあります。熱処理の場合は後者のものを見るようにしてください。
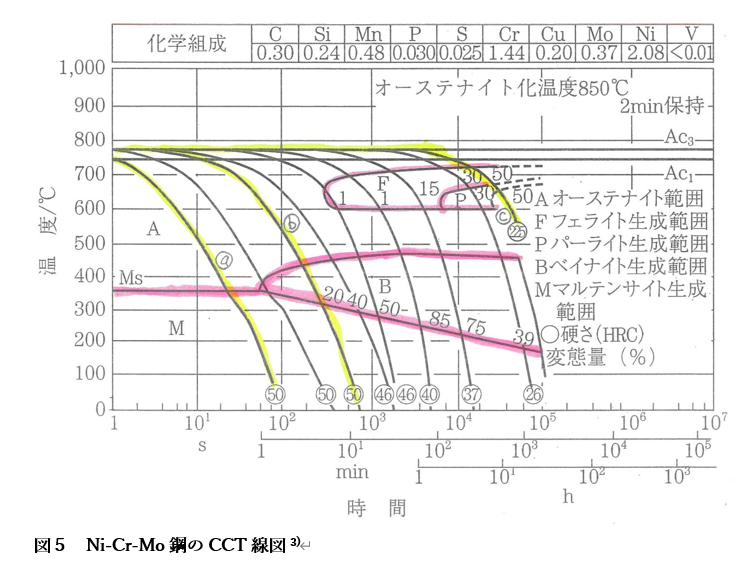
CCT図から読み取れる基本情報
- 軸の意味: 横軸は「時間(対数)」、縦軸は「温度」を表す。
- 冷却曲線: 左上から右下へ伸びる線。水冷・油冷・空冷など、冷え方の速さ(冷却速度)を示す。
- 変態開始線: 各組織(フェライト、パーライト、ベイナイト等)の生成が始まる境界線。
- ノーズ: 変態開始線が最も左(短時間側)に張り出した部分。焼入れ時はこのノーズを避けて急冷する必要がある。
- Ms点: マルテンサイト変態が開始する温度のライン。
冷却速度と組織の変化(図5の例)
| 冷却速度 | 図中の曲線 | 生成される組織 | 特徴・用途 |
|---|---|---|---|
| 急冷 (水冷など) |
曲線 a (約10℃/sec) |
マルテンサイト (M) のみ ※Ms点で変態が開始 |
非常に硬いが脆い。 (焼戻しが必須) |
| 中間の冷却 (油冷など) |
曲線 b (約1℃/sec) |
ベイナイト (B) + マルテンサイト (M) ※割合や硬さ(HRC50)も判別可能 |
強度と靭性のバランスが良い。 機械構造用鋼で多用。 |
| 遅い冷却 (空冷・炉冷) |
曲線 c | フェライト (F) + パーライト (P) |
強度は低いが靭性が高い。 (焼ならし・焼なまし組織) |
💡 CCT図を使った熱処理の“見える化”
CCT図は熱処理を科学的に設計するための実務的な道しるべです。以下の要素を掛け合わせることで、焼入れの成否(最終組織と硬さ)を予測できます。
+
【部品の寸法・形状・冷媒】による 冷却曲線 の決定
↓
最終組織が決まり、硬さ・強度・靭性が予測できる
3) 熱処理技術便覧より引用、原著F.Wever et al.:Atlas zur Warmebehandlung der Stahle, Verlag Stahleisen,(1961)
TTT図について
CCT図に似た変態を表す図にTTT図(Time-Temperature-Transformation Diagram:等温変態図)というものがあります。オーステナイト域からある温度に急冷し(過冷却状態)、その温度で時間とともに変態がどう進むのかを示したものです。
変態の時間的な挙動を知るには重要ですが、実務の熱処理ではCCT図がより重要なのでここでは省略します。
6.代表的な熱処理の種類と違い
鋼の代表的な熱処理には、焼なまし、焼ならし、焼入れ、焼戻しがあります。それぞれ加熱・冷却方法や目的が異なり、得られる組織と性質も変わります。4種類の基本的な違いを一覧で整理します。
【クマガイ特殊鋼 監修】熱処理4種類の比較一覧表
※表は横にスクロールしてご覧いただけます。
| 比較項目 |
焼なまし (焼鈍:Annealing) |
焼ならし (焼準:Normalizing) |
焼入れ (Quenching) |
焼戻し (Tempering) |
|---|---|---|---|---|
| 一言で 表すと |
鋼を軟らかくし、加工しやすくする処理 | 組織を微細・均一に整える処理 | 鋼を硬く、強くする処理 | 焼入れした鋼を実用的な硬さと粘り強さに仕上げる処理 |
| 主な目的 | ・軟化 ・切削性・冷間加工性の向上 ・組織の均質化 ・内部応力の低減 |
・組織・結晶粒の微細化 ・強度・靭性・加工性のバランス改善 |
・硬さの向上 ・強度の向上 ・耐摩耗性・疲労強度の向上 |
・靭性の回復 ・内部応力の低減 ・硬さの調整 ・寸法安定性の向上 |
| 加熱 | 処理目的により異なる。 完全焼なましでは、亜共析鋼を一般にAc3以上の適温へ加熱。 ※球状化焼なましや応力除去焼なましでは別の温度域を使用 |
・亜共析鋼:Ac3より30~50℃高い温度へ加熱 ・共析/過共析鋼:Ac1より30~50℃高い温度へ加熱 |
亜共析鋼では一般にAc3より30~50℃高い温度へ加熱。 ※合金鋼では炭化物の固溶などを考慮して高めに設定する場合がある |
焼入れ後、Ac1未満の温度へ再加熱。 ・低温焼戻し:一般に150~250℃ ・高温焼戻し:一般に450~650℃ |
| 冷却 | 炉内でゆっくり冷却する炉冷が基本 | 炉外で空冷 | 水、油、ガスなどで急冷。 ※鋼種・寸法・形状により選択 |
一般には空冷。 ※鋼種や焼戻し脆性への対策によって水冷・油冷する場合もある |
| 主に得られる組織 | フェライトと比較的粗いパーライト、または球状セメンタイトなど | 細粒フェライトと微細パーライト。 ※高合金鋼ではベイナイトが生じる場合もある |
マルテンサイト主体。 ※条件によってベイナイトや残留オーステナイトなどを含む |
焼戻しマルテンサイトと微細な炭化物など |
| 得られる性質 | 4種類の中では比較的軟らかく、切削・塑性加工がしやすい。内部応力が低減し、寸法も安定しやすい。 | 焼なまし材より硬く、強度・靭性・加工性のバランスが良い。 | 非常に高い硬さ・強度・耐摩耗性が得られる。 (一方、そのままでは脆く、内部応力も大きい) |
低温焼戻し:硬さを維持しながら応力を低減 高温焼戻し:硬さを調整し、強度と靭性のバランスを改善 |
| 工程上の 位置づけ |
主に切削、冷間加工、焼入れなどの前処理 | 鍛造・鋳造・溶接後の組織改善や、後工程へ向けた前処理。(要求特性によっては最終熱処理にもなる) | 製品に必要な硬さと強度を与える硬化工程 | 原則として焼入れ後に行う仕上げ工程 |
| 主な 具体的用途 |
・切削加工前の素材 ・高炭素鋼/工具鋼の球状化 ・冷間鍛造前処理 ・機械加工/溶接後の応力除去 |
・鍛造品/鋳鋼品の組織改善 ・炭素鋼部品の材質調整 ・球状化焼なましや調質の前処理 |
ギヤ、シャフト、ピン、ボルト、刃物、金型、工具、耐摩耗部品、浸炭部品など | 低温焼戻し:刃物、金型、浸炭焼入れ部品など 高温焼戻し:シャフト、ギヤ、ボルト、機械構造用部品など |
| 主な注意点 | 冷却が速いと十分に軟化しない。長時間加熱による脱炭や、球状化不足にも注意。 | 過熱や長時間保持による結晶粒の粗大化に注意。 | 硬さ不足、焼入れムラ、変形、焼割れ、脱炭に注意。鋼種や部品寸法によって必要な冷却速度が異なる。 | 焼入れ後は速やかに実施する。温度設定を誤ると硬さ不足や靭性低下が生じ、焼戻し脆性にも注意が必要。 |
| 基本的な 関係 |
素材を加工しやすい 状態に整える |
組織をリセットし、 材質を均一に整える |
マルテンサイトを 生成して硬化させる |
焼入れで得たマルテンサイトを、 使用可能な性能へ調整する |
※加熱温度、保持時間、冷却方法、得られる硬さ・組織は、鋼種、材料寸法、部品形状、炉の種類、要求特性などによって異なります。表中の内容は、各熱処理の基本的な違いを理解するための一般的な目安です。
4種類のうち、焼なましと焼ならしは主に素材や組織を整える処理です。一方、焼入れは硬さと強度を高め、焼戻しは焼入れ後の鋼を必要な硬さ・靭性に調整します。特に焼入れと焼戻しは一連の工程として考える必要があり、焼戻しまで完了して初めて実用的な性能が得られます。
適切な熱処理は、処理方法だけでなく、鋼種、板厚・直径、部品形状、必要な硬さや靭性によって変わります。熱処理後の性能を踏まえた鋼材選定でお困りの場合は、用途、図面、必要な性能などをお知らせください。
これから、焼きなまし、焼きならし、焼き入れ、焼き戻し、それぞれの詳しい解説を進めていきます。
7.焼なまし(焼鈍): 組織を整え、加工性と安定性を高める基本熱処理
焼なまし(焼鈍:Annealing)とは、鋼を適切な温度まで加熱し、ゆっくり冷却することで、組織を軟化・均質化し、加工性や寸法安定性を高める熱処理です。
焼入れのように硬さを出す処理ではなく、以下の目的でおこないます。
- 切削性の向上
- 冷間加工性の改善
- 内部応力の除去
- 組織の均質化
- 結晶粒の調整 など、素材として扱いやすくするための処理です。
焼なましの本質は、ゆっくり冷却してフェライト・パーライトを生成させることです。 CCT図で見ると、焼なましの冷却曲線はパーライト領域を大きく通過します。
- 冷却速度が遅い → 粗いパーライト → 軟らかい
- 冷却速度が速い → 微細パーライト → やや硬い
最終的な硬さには、加熱条件や保持条件も影響しますが、焼なましでは特に冷却速度の影響が大きくなります。
焼なましには目的に応じて複数の種類があります。ここでは実務でよく使われる 3 種類を紹介します。
①完全焼きなまし
亜共析鋼ではAc3以上、共析鋼・過共析鋼ではAc1以上の適切な温度に加熱し、炉冷する焼なましです。 最も一般的で、組織を完全に均質化できます。
- 加熱温度:Ac3+30〜50℃(低炭素鋼)
- 加熱温度:Ac1+30〜50℃(共析鋼・過共析鋼)
- 冷却:炉冷(非常にゆっくり)
- 組織は状態図でも説明できるが、CCT図では右側の緩冷却の冷却曲線に相当
効果:
- 亜共析鋼ではフェライト・パーライト組織になり軟らかくなる
- 過共析鋼では粒界のセメンタイトと粗いパーライトになり、軟らかくなる
- 切削性が向上
- 内部応力が除去される
②球状化焼きなまし(球状化焼鈍)
工具鋼や高炭素鋼でよく使われる焼なましです。 目的は、セメンタイトを球状化してフェライト地中に分散(下記の図6)させ、加工性を大幅に改善することです。以下の通りいくつかの方法があります。
効果:
- 粒界に析出していた網目状セメンタイトを球状化 → 切削性が劇的に向上
- パーライト中で層状になっているセメンタイトを球状セメンタイト化→切削性向上
- 冷間鍛造、冷間加工が容易になる
- 次工程の焼入れ時の組織が均一化、焼割れの防止
| 方式 | 加熱・保持温度帯 | 保持時間 | 冷却 | 特徴・用途 | |
|---|---|---|---|---|---|
| (ⅰ) | 恒温加熱法 | Ac1直上(760〜770℃) → Ac1直下(680〜720℃) |
比較的 短時間 |
空冷 | 最も工業的で一般的 |
| (ⅱ) | 繰返し加熱法 | Ac1上下繰返し (700 ⇔ 760℃) |
数時間 | 炉冷 | 網目状セメンタイト消失や亜共析鋼に有効 |
| (ⅲ) | 徐冷法 | Ac1直上(760〜770℃) | 数時間 | 炉緩冷 | 処理は単純だが冷却に時間を要す |
| (ⅳ) | 変態点下加熱法 | Ac1直下(680〜720℃) | 10時間 以上 |
炉冷 | 冷間加工後や焼入後、歪みを避けたい場合に有効 |
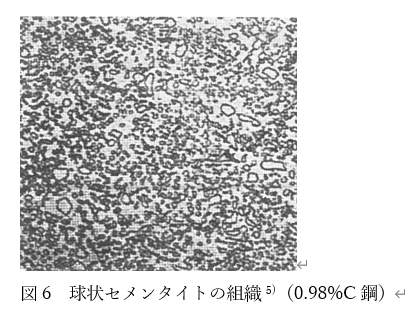
フェライト地の中に、白く丸く見える球状セメンタイトが均一に分散している状態。
これにより加工時の抵抗が下がり、刃物の摩耗も抑えられる。
5) 矢島ら:若い技術者のための機械・金属材料 第3版, p.136、丸善出版
③応力除去焼きなまし
加工や溶接で発生した内部応力を取り除くための焼なましで、組織変化を目的としたものではありません。
- 加熱温度:550〜650℃
- 冷却:炉冷
効果:
- 変形・割れのリスクを低減
- 寸法安定性が向上
- 機械加工後の歪みを抑制
なお、応力除去焼なまし(SR)によって、鋼材の機械的性質が変化します。このため、溶接構造用鋼・圧力容器用鋼(A387, SB材)などでは、試験片で応力除去焼ならしの熱履歴を再現し、その結果の機械的性質を保証している鋼材もあります。
焼きなましの実務のポイント
以上代表的な3種類の焼なましは比較的安定した熱処理ですが、実務では以下の点に注意が必要です。
- 炉冷が速すぎると硬さが下がらない
- 処理時間が長いため脱炭が起こると表層硬さが低下する
- 過共析鋼は球状化が不十分だと加工性が悪い
焼なましは保持時間と冷却時間をしっかり確保し十分軟化させることが重要です。ただし、400℃以下の冷却に時間をかけすぎる必要はなく、炉活用の効率化を図るようにします。
8.焼ならし(焼準):組織を均一化し、強度と靭性をバランス良く整える熱処理
焼らなしとは
焼ならし(焼準:Normalizing)とは、鋼を適切な温度まで加熱し、空冷によって均一で微細なパーライト組織を得る熱処理です。 焼なましが「軟らかくする処理」であるのに対し、焼ならしは強度・靭性・加工性のバランスを整える処理です。
焼ならしの目的は主に以下のとおりです。
- 組織の均質化
- 結晶粒の微細化
- 強度・靭性の向上
- 冷間加工や機械加工の安定化
- 鍛造・溶接後の組織改善
焼ならしの本質は、空冷によって微細なフェライトやパーライトを得ることです。 焼なましは炉冷でゆっくり冷やすため粗いパーライトになりますが、焼ならしは空冷のため冷却速度が速く、フェライトやパーライトが細かくなるのが特徴です。
CCT図で見ると、焼ならしの冷却曲線は以下の領域を通過します。
- フェライト領域(亜共析鋼)、パーライト領域(ただし微細)
- 焼きの入りやすい高合金鋼では空冷でもベイナイトが生成することもあります
焼ならしの加熱温度
焼ならしの加熱温度は、鋼種によって異なります。
低炭素鋼・中炭素鋼の場合:
- Ac3+30〜50℃
- 完全オーステナイト化が目的
- 加熱温度が高すぎるとオーステナイト結晶粒が粗大化してしまう
共析鋼・過共析鋼の場合:
- Ac1+30〜50℃
- 過共析鋼ではセメンタイトとオーステナイトの混合領域。セメンタイトの粗大化を避けるため Ac1 付近で加熱
焼ならしの効果
焼ならしには、実務で非常に重要な効果があります。
- 組織の均質化:鍛造や溶接で乱れた組織を整えます。
- 結晶粒の微細化:亜共析鋼では、空冷によりオーステナイトの結晶粒界からフェライトが析出するため、オーステナイト粒径が小さいとフェライトも細粒化します。過共析鋼ではパーライトが細かくなり、強度が向上します。
- 強度・靭性の向上:フェライトが細かいと靭性が向上し、降伏点も高くなります。焼なましより硬く、靭性も高いバランスの良い組織になります。
- 機械加工性の改善:焼入れほど硬くないため、加工性が良好です。
焼なまし(焼鈍)と焼ならし(焼準)の違い
焼なましと焼ならしは、特に混同されやすいですが、目的も結果も異なります。大まかな違いは以下の通りです。
| 種類 | 目的 | 冷却速度 | 組織 |
| 焼きなまし | 加工前の熱処理 (軟化・加工性向上) | 非常に遅い (炉玲) | フェライト・パーライト・ 球状セメンタイトなど |
| 焼きならし | 組織をリセットするイメージ (組織均質化・材質安定) | 空冷 | 細粒フェライト・微細パーライト |
焼ならしが有効な鋼種・品種
焼ならしは、特に以下の鋼種で効果的です。
- 炭素鋼(S15C〜S55C) → 組織均質化・強度向上に有効
- 機械構造用鋼(SCM、SCr 系) → 特に鍛造後の組織改善・調質前処理のため
- 軸受鋼・工具鋼(SK、SUJ)→ 球状化焼なましの前処理
- 溶接構造用鋼(SM 材) → 極厚材の母材作り込み、溶接熱影響部の組織改善
- 鋳鋼 → 粗い鋳造組織を改善
- 鍛鋼品 → 鍛造後は組織が粗大化・不均一化しているためこの微細化・均一化
焼ならしの実務ポイント
焼ならしは比較的安定した熱処理ですが、以下の点に注意が必要です。
- 加熱温度が高すぎるとγ粒が粗大化し、焼ならし後の組織も粗くなる。保持時間が長すぎても同様。
- 過共析鋼はセメンタイトが粗大化しやすい
- 鍛造後の偏析が残る場合がある
焼なましは加工前の熱処理だったのに対し、焼ならしは組織をリセットするというイメージで理解するとわかりやすいでしょうか。どちらも熱処理の基礎として、重要な処理です
焼ならしは対象の中心まで加熱温度を守ることが重要です。また、焼ならしは焼なましと違い、長時間保持しても効果は大きく向上しません。むしろ結晶粒が粗大化するため、中心まで十分に加熱された後は必要以上に保持はいりません。
9.焼入れ : マルテンサイトを作り込み、鋼の強度を最大化する熱処理
焼入れとは
焼入れとは、鋼をオーステナイト化温度まで加熱し、急冷することでマルテンサイト組織を生成し、高い硬さと強度を得る熱処理です。 鋼の強度を最大化するための最も重要な熱処理であり、工具鋼・機械構造用鋼・浸炭鋼など、幅広い用途で利用されています。
焼入れの目的は以下のとおりです。
- 高硬度のマルテンサイトを得る
- 耐摩耗性を向上させる
- 疲労強度を高める
- 表面硬化(浸炭焼入れなど)
- 寸法精度を確保する(適切な焼戻しと組み合わせて)
焼入れの本質は、【オーステナイトを急冷してマルテンサイトに変態させる】ことです。
亜共析鋼ではい一般に Ac3直上、過共析鋼では一般にAc1以上Acm以下の適温に加熱し、炭素を固溶させた均一なオーステナイトを作ります。
急冷により、炭素が拡散する時間がなくなり、過飽和固溶体としてマルテンサイトが生成します。
マルテンサイトの特徴は以下の通りです:
- 針状(ラス状)の組織
- 非常に硬い(HRC 60 以上)
- そのままでは脆い
- 焼戻しで靭性を回復させる必要がある

| 冷却方法 | 熱履歴(図7より) | 生成される組織 |
|---|---|---|
| 水冷(焼入れ) | 急激に温度を下げる (炭素が拡散する時間を与えない) |
マルテンサイト 過飽和固溶体として変態 |
| 空冷(焼ならし) | 緩やかに温度を下げる (炭素が十分に拡散する) |
フェライト + パーライト 標準的な微細組織となる |
💡 焼入れの重要ポイント
① 適切なオーステナイト化(加熱・保持)
炭素をしっかり固溶させるため、亜共析鋼はAc3直上、過共析鋼はAc1以上〜Acm以下の適温に加熱し、均一なオーステナイトを作ることが焼入れの出発点です。
② マルテンサイト組織の4つの特徴
- 形状: 鋭い針状(ラス状)の組織
- 硬さ: 非常に硬い(HRC 60 以上)
- 欠点: そのままでは非常に脆く、割れやすい
- 必須工程: 靭性(粘り強さ)を回復させるため、焼入れ後は必ず「焼戻し」を行う必要がある
焼入れ温度(オーステナイト化温度)の決め方
焼入れ温度は、鋼種によって異なりますが、基本的には以下のように決めます。
低炭素鋼・中炭素鋼の場合:
- Ac3+30〜50℃ (ただし、Cr・Moなどの合金鋼はAc3+50~90℃)
- 完全オーステナイト化が目的
共析鋼・過共析鋼の場合:
- Ac1+30〜50℃
- 過共析鋼ではセメンタイトの粗大化を避けるため Ac1 付近で加熱
過共析鋼でもAcm以上に加熱し、全体をオーステナイト化したいが、そうすると焼入れの際、すべてマルテンサイト化しないで、オーステナイトのまま残留してしまう量が多くなります。これを避けるため、セメンタイトとオーステナイトの2相領域から焼きを入れます。この際、初析網状セメンタイトが残ったままだと靭性が悪くなるので、事前に焼なましによりセメンタイトを球状化しておくことが有効になります。
加熱温度例:
| 鋼種 | C | Mn | Cr | Mo | 種類 | Ac3温度(計算) | Ac1温度(計算) | 加熱温度例 |
|---|---|---|---|---|---|---|---|---|
| S45C | 0.45% | 0.75% | - | - | 亜共析鋼 | 768℃ | (717℃) | 820/870℃ |
| SCM440 | 0.40% | 0.75% | 1.05% | 0.20% | 亜共析鋼 | 791℃ | (731℃) | 830/880℃ |
| SK105 | 1.05% | 0.30% | - | - | 過共析鋼 | - | 728℃ | 760/810℃ |
オーステナイト化の注意点
焼入れの成否は、オーステナイト化の良し悪しに大きく左右されます。
①温度が低すぎる:
- 焼入れ前のオーステナイト化が不十分
- マルテンサイトが得られない
- 硬さ不足(焼入れ不足)
②温度が高すぎる:
- オーステナイト粒が粗大化
- 靭性低下
- 割れやすくなる
- 脱炭のリスク
③保持時間長短:
- 短すぎる → 組織ムラ
- 長すぎる → 粒成長・脱炭
加熱温度はあくまでも、製品の中心が所定の温度になることが前提です。
目的の炉温に設定された炉に大型の製品を装入すると、炉温が下がります。その後、炉温が所定の温度に回復しても、製品の中心の温度が上がるまでにタイムラグがあり(均熱時間)、その時間は把握しておくことが必要です。
保持時間は、中心部が所定の温度に上がってから10~20分が目安となります。
実務上、均熱時間+保持時間を「保持時間」と呼ぶ場合がありますので、どちらのことをいっているかは把握しておいてください
冷却速度と組織の関係
焼入れでは、冷却速度が最終組織を決めます。
図8に、比較的合金が多く焼きの入りやすいSCM440と、合金が少なく焼きの入りにくいS45CのCCT図の2つの例を載せます。
SCM440の方は、フェライトやパーライトの析出線が右に寄っており、冷速の早い焼入れではマルテンサイトが出やすいことが分かります。中心部で多少冷却速度が遅くなっても影響は少なくなります。
一方のS45Cでは冷却速度が遅くなると一部フェライトが出やすくなり、中心部では混合組織になる可能性があることを示しています。
このようなことから、中心部の冷却速度の遅くなる大型の製品では、焼きの入りやすい(焼入れ性のいい)SCMが選ばれることになります。
またマルテンサイト変態は400℃以下の比較的低い温度で起こりますので、100℃くらいまで十分冷却することが必要です。マルテンサイト変態が起こる温度をMs点といいます。特に、炭素量が多くなるとMs点が下がります。
【参考】:
0.2% C → Ms ≈ 400℃
0.4% C → Ms ≈ 350℃
0.8% C → Ms ≈ 250℃
一方、マルテンサイト変態がほぼ終了する温度をMf点といいますが、一般的な構造用鋼では100℃より高い温度です。工具鋼、高合金鋼などではさらに低い場合があり、焼入れ後もオーステナイトが残る(残留オーステナイト)ことがあります。

鋼種による焼入れ性(冷却速度と組織)の違い
| 鋼種 | 合金量と 焼入れ性 |
CCT図の特徴 (F・P析出線の位置) |
大型製品への適性 |
|---|---|---|---|
| SCM440 | 合金が多い (焼きが入りやすい) |
右に寄っているため、冷却速度が多少遅くてもマルテンサイトが出やすい。 | 適している 中心部まで焼きが入る |
| S45C | 合金が少ない (焼きが入りにくい) |
左に張り出しているため、冷却速度が遅いとフェライト(F)が出やすい。 | 適していない 中心部が混合組織になる |
💡 マルテンサイト変態(Ms点とMf点)のポイント
マルテンサイト変態は400℃以下の比較的低温で起こるため、100℃付近まで十分に冷却することが重要です。
| 炭素量(C)による Ms点(変態開始温度)の目安 | |
|---|---|
| 0.2% C | 約 400℃ |
| 0.4% C | 約 350℃ |
| 0.8% C | 約 250℃ |
- 炭素量の影響: 炭素量が多くなるほど、Ms点は低くなります。
- Mf点(終了温度): 一般構造用鋼では100℃より高いですが、工具鋼や高合金鋼ではさらに低くなるため、焼入れ後もオーステナイトが残る「残留オーステナイト」が発生することがあります。
冷却方法と組織の関係は以下の通りです。
水冷(急冷):例えばφ25㎜中心で50℃/sec の場合:
- マルテンサイト主体
- 硬さが高い
- 変形・割れのリスクが高い
油冷(中間冷却):例えばφ25㎜中心で20℃/sec の場合:
- マルテンサイト+ベイナイト
- 強度と靭性のバランスが良い
- 機械構造用合金鋼で一般的
ガス冷:例えばφ25㎜中心で10℃/sec の場合:
- ベイナイト主体
- 焼入れ性の高い鋼で使用(SKD11、SKH51 など)
焼入れの冷却媒体
冷却媒体は焼入れの結果に直結します。
水冷の特徴:
- 冷却速度が最も速い
- 硬さが出やすい
- 割れ・変形のリスクが高い
- S45C などの炭素鋼で使用
油冷の特徴:
- 冷却速度が中間
- 変形が少ない
- 割れのリスクが下がる
- 機械構造用鋼(SCM、SCr)で一般的
ガス冷の特徴:
- 真空熱処理で使用
- 変形が少ない
- 焼入れ性の高い鋼に適用(SKD11、SKH51)
焼入れで起こりやすいトラブル
焼入れは熱処理の中でもトラブルが多い工程です。主なトラブルです。
① 焼入れ不足:
- 硬さが出ない
- ベイナイト・パーライトが混ざる
- 原因:温度不足、保持不足、冷却速度不足
特に、水冷時、水温が高い・攪拌が不十分・冷媒容量が小さい などにより冷却速度が低下すると焼入れ不足に陥る可能性が高くなります。
(静止水中に焼入れると、製品表面に蒸気膜ができて必要な冷速が得られない場合があります)
②焼入れ割れ:
- マルテンサイト変態による体積膨張が原因
- 応力集中部(角部・段差)で発生しやすい
- 原因:急冷すぎる、形状不適、過熱、内部欠陥
③ 変形:
- 冷却速度の差による収縮差
- 薄肉部・非対称形状で発生しやすい
- 原因:冷却ムラ、油劣化、治具不適
④ 脱炭:
- 表面の炭素が失われ、硬さが低下
- 原因:過加熱・炉内雰囲気の管理不足
焼入れの実務ポイント
焼入れを安定させるためには、以下のポイントが重要です。
- 加熱温度を正確に管理する
- 保持時間を適切に設定する
- 冷却媒体の劣化を管理する
- 部品形状による冷却ムラを考慮する
- 冷却媒体の攪拌を適切に行う
- 必要に応じ前加工の応力を除去しておく(応力除去焼なまし)
- 表面状態(脱脂・スケール)を整える
焼入れを成功させるためには、製品の中心の温度を考慮して条件を設定することが重要です。また、Ms点・Mf点を参考に冷却停止温度を管理することが必要です。
焼入れは、熱処理の中でも最も奥深く、最も重要な工程です。 次の「焼戻し」で、焼入れで得たマルテンサイトをどのように“使える性能”へ仕上げるかを解説します。
10.焼戻し :マルテンサイトを“使える性能”へ仕上げる最重要プロセス
焼戻しとは
焼入れによって得られた硬くて脆いマルテンサイトを、適切な温度で再加熱して靭性を回復させる熱処理です。 焼入れは鋼を最大硬度にしますが、そのままでは割れやすく、実用には耐えません。 焼戻しは、焼入れで得たマルテンサイトを「実用に耐える性能」へ仕上げるための不可欠な工程です。
焼戻しの主な目的は以下のとおりです。
- マルテンサイトの内部応力を除去する
- 靭性を回復させる
- 寸法安定性を高める
- 残留オーステナイトを分解する
- 必要な硬さに調整する
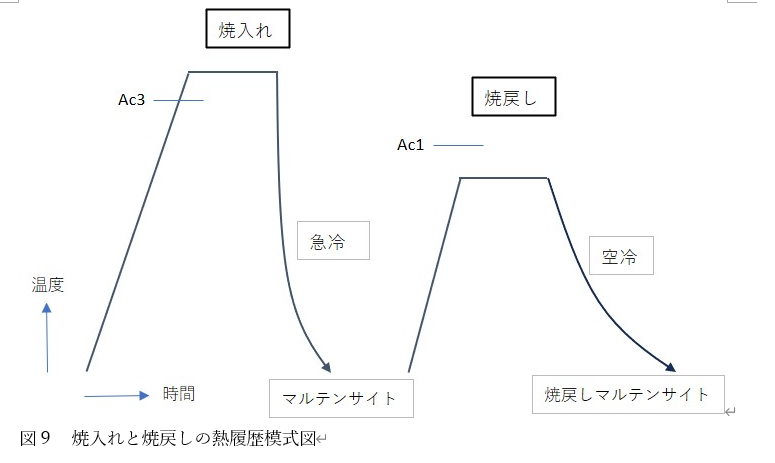
図9は、焼入れ→焼戻しの温度履歴を記載した模式図です。
焼戻しはAc1温度以下に保持することで、マルテンサイト中の炭素を微細炭化物に変化させることです。この組織を焼戻しマルテンサイトといいます。焼入れでベイナイトが生成している場合、その部分は焼戻しベイナイトになります。
焼戻しの役割と5つの主な目的
焼入れで得られるマルテンサイトは最大硬度を持ちますが、そのままでは割れやすく実用には耐えません。「実用に耐える性能」へ仕上げるための不可欠な工程が焼戻しです。
- マルテンサイトの内部応力を除去する
- 靭性(粘り強さ)を回復させる
- 寸法安定性を高める
- 残留オーステナイトを分解する
- 必要な硬さに調整する
| 熱処理工程 | 温度履歴(図9より) | 組織の変化と特徴 |
|---|---|---|
| 1. 焼入れ | Ac3(またはAc1以上)の加熱 + 急冷 |
マルテンサイト (硬いが脆い状態) |
| 2. 焼戻し | Ac1温度以下 に保持 + 空冷 |
焼戻しマルテンサイト (炭素が微細炭化物に変化し靭性が回復) ※焼入れでベイナイトが生成していた部分は「焼戻しベイナイト」となる |
焼戻しの本質は、マルテンサイトの炭素を炭化物として析出させ、組織を安定化させることです。
焼戻しで起こる主な変化は以下のとおりです。
① マルテンサイトの内部応力が緩和:
焼入れ直後のマルテンサイトは、体積膨張と格子ひずみで強い内部応力を持っています。 焼戻しにより応力が緩和され、割れにくくなります。
② 炭素が炭化物として析出:
温度が上がるほど、炭素が固溶状態から炭化物として析出します。 これにより、硬さは低下し、靭性が向上します。ただし、後で述べる焼戻し脆性には注意が必要です。
③ 残留オーステナイトの分解:
高温焼戻しでは、残留オーステナイトがある場合は分解し、寸法安定性が向上します。
「低温焼戻し」と「高温焼戻し」
焼戻しは温度によって性質が大きく変わるため、一般に以下の 2 種類に分類されます。
① 低温焼戻し(150〜250℃):硬さ維持・応力除去
低温焼戻しの特徴:
低温焼戻しは、主に以下の目的で行われます。
- 焼入れによる内部応力の除去
- マルテンサイトの安定化
- 硬さをほぼ維持したまま靭性を少し改善
- 寸法変化を抑える
硬さはほとんど低下しません。 例えば、HRC 60 の焼入れ材は、低温焼戻し後も HRC 58〜60 を維持します。
低温焼戻しでは、以下のような変化が起こります。
- マルテンサイトの内部応力が緩和
- ε炭化物が析出(微細な炭化物)
- マルテンサイトの格子ひずみが減少
しかし、炭化物の析出は微量であり、組織はほぼマルテンサイトのままです。
低温焼戻しが使われる用途は以下の通りです。
- 刃物(包丁、ナイフ)
- 金型の一次焼戻し
- 高硬度を維持したい部品
- 肌焼鋼の浸炭焼入れ後の表面硬化層
硬さを落としたくない用途で使われます。
② 高温焼戻し(450〜650℃):靭性向上・強度調整・寸法安定化
高温焼戻しの特徴:
高温焼戻しは、焼入れ材を「実用強度」に仕上げるための処理です。一般的な焼戻しというとこちらが主流です。Ac1温度より低い温度で保持しますが、焼戻し温度が高い程硬さの低下は大きくなります。従って、焼戻し温度により硬さの微調整も可能です。
- 靭性が大幅に向上
- 残留オーステナイトが分解
- 寸法安定性が高い
- 炭化物が析出し、硬さは低下
- 強度と靭性のバランスが最も良い
例えば、S45C の焼入れ材は、
- 焼入れ直後:HRC 55〜60
- 高温焼戻し後:HRC 25〜35(実用強度)
となります。
高温焼戻しでは、以下の変化が起こります。
- マルテンサイトから過飽和な炭素が微細炭化物に変化
- 炭化物が析出し、フェライトラス+微細炭化物の組織になる
- この組織も「焼戻しマルテンサイト」と呼ばれる
- 靭性が大幅に向上
- 寸法変化が安定
焼戻しマルテンサイトは、強度と靭性のバランスが非常に良く、機械構造用鋼の標準組織です。
高温焼戻しが使われる用途は以下の通りです。
- シャフト
- ギヤ
- ボルト
- 機械構造用部品
- 金型(SKD11 などの二次硬化領域を含む)
高温焼戻しは、実務で最も多く使われる焼戻しです。
| 項目 | 低温焼戻し(150~250℃) | 高温焼戻し(450~650℃) |
|---|---|---|
| 主目的 | 応力除去・硬さ維持 | 靭性向上・強度調整 |
| 組織 | マルテンサイト主体 | 焼戻しマルテンサイト |
| 硬さ | ほぼ維持 | 大きく低下 |
| 寸法安定性 | 中程度 | 非常に高い |
| 用途 | 刃物・表面硬化層 | シャフト・ギヤ・構造部品 |
焼戻し脆性にも注意
① 低温焼戻し脆性(250〜350℃):
焼戻しでは、ある温度域で靭性が低下する「焼戻し脆性」が起こる場合があります。この中で比較的低温で起こる靭性低下(脆化)です。
【原因】:
主には、マルテンサイト中の過飽和炭素が短時間で吐き出される際、旧オーステナイト(γ)粒界に板状・粗大なセメンタイトとして析出すると粒界破壊を起こしやすくし、靭性が低下すると考えられています。
【対策】:
- 温度域の回避: 250〜350℃での焼戻しを避けるのが原則です(強度が欲しい場合は250℃以下の低温焼戻し、靭性が欲しい場合は450℃以上の高温焼戻しを選択する)。
- 成分調整: Si(シリコン)を添加すると炭化物の析出・成長が抑制され、脆化温度域がより高温度側へシフトします。
② 高温焼戻し脆性(450〜600℃):
比較的高温の焼戻しで起こる靭性低下(脆化)です。高温焼戻しをする鋼材で、靭性が不足する場合は、下記の対策が必要になります。
【原因】:
鋼中に含まれる微量の不純物元素(リン P、スズ Sn、アンチモン Sb、ヒ素 Asなど)が、450〜600℃付近の熱運動によって旧γ粒界へ集まり(偏析)、粒界の結合力を弱めるためです。
【対策】:
- 焼戻し後の急冷: 600℃付近で加熱保持した後は、この危険温度域を速やかに通過させるため、空冷ではなく水冷や油冷で急冷します(特にSCM鋼などの合金鋼)。
- Mo(モリブデン)の添加: 0.15〜0.5%程度のMoを添加すると、不純物元素の粒界偏析を強く抑え込むことができます。
- 高純度化:製鋼段階でリン(P)などの有害不純物を極力減らす(低P化)ことも非常に有効です。
| 項目 | 低温焼戻し脆性 | 高温焼戻し脆性 |
|---|---|---|
| 温度域 | 250 ~ 350℃(300℃付近) | 450 ~ 600℃(またはこの域からの徐冷時) |
| 主な対象鋼種 | 炭素鋼(S45C等)、構造用合金鋼(SCM, SNCM等) | 構造用合金鋼(Ni-Cr鋼、Cr-Mo鋼、Mn鋼など) |
| 主な原因 | 板状炭化物(セメンタイト)の旧γ粒界への析出 | 不純物元素(P, Sn, Sb等)の旧γ粒界への偏析 |
| 可逆性 | 不可逆 (一度起こると再加熱しても直らない) |
可逆 (600℃超に加熱後、急冷すれば回復する) |
| 主な対策 |
|
|
※温度域は鋼種・組織などによって変わるため、厳密な境界値ではありません。
焼戻しの実務ポイント
焼戻しを安定させるためには、以下が重要です。
- 焼戻し温度を正確に管理する
- 保持時間は中心まで均熱化されたのち15分程度で、長すぎない方がいい
- 部品の厚みに応じて均熱時間を調整する(均熱化には数時間かかる場合もあり)
- 焼入れ直後に早めに焼戻しする(割れ防止)
- 合金鋼の高温焼戻しの場合、冷却は急冷する(脆化防止)
- 高温焼戻しでは炉の温度均一性が重要
- 表面脱炭に注意する
焼戻しは、焼入れで得たマルテンサイトを安定化し、靭性・強度・寸法安定性を整えるための最重要工程です。焼入れと焼戻しはセットで初めて「使える鋼材」になります。
11.焼入性 : 焼入れでどこまで深くマルテンサイト化できるかを決める“鋼の潜在能力”
焼入性とは
焼入性(Hardenability)とは、鋼が焼入れによってどの程度深くまでマルテンサイト化し、その硬さが得られるかを示す性質です。
鋼材の焼入れの際、表面と内部で冷却速度の差があります。表面は早く冷えますが、内部は遅れ、特に大きい固まりでは差が大きくなります。
CCT図で説明したように、この冷却速度によって組織が決まりますが、鋼種によって「遅い冷却でもマルテンサイトが得られる範囲」が異なります。この“マルテンサイトになりやすさ”が焼入性です。
焼入性が高い鋼は、
- 厚い部品でも中心まで硬くなる
- 油冷やガス冷でも十分硬さが出る
- より緩やかな冷却でも硬化できるため変形や割れを抑えやすい という利点があります。
逆に焼入性が低い鋼は、
- 水冷でないと硬さが出ない
- 厚みがあると中心が硬くならない という特徴があります。
焼入性の高い鋼では、CCT図のフェライト・パーライト・ベイナイトの変態開始線が右側に移動し、より遅い冷却でもマルテンサイトを生成しやすくなります。つまり、焼入性とはCCT図を通して理解すると分かりやすい性質です。
焼入性と焼入れ硬さは違う
焼入性は「マルテンサイト化して硬さの出やすさ」であり、硬さそのものではありません。
焼入れ硬さ:
- マルテンサイトの硬さ
- 炭素量でほぼ決まる
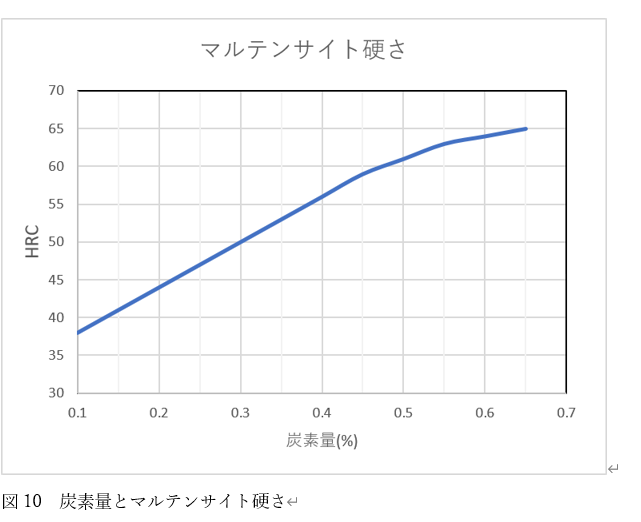
- Cが多いほど硬い(図10参照:0.2% C → HRC 44、 0.5% C → HRC 61)
- 完全にマルテンサイトにならない場合は、ベイナイトとの混合硬さ
焼入性:
- マルテンサイトになりやすさ
- 合金元素で決まる
- 冷却速度が遅くても硬さが出る能力
例:
- S45C(0.45%C鋼) → 焼入れ硬さは高いが焼入性は低い
- SCM420(0.20%C-Cr-Mo鋼) → 焼入れ硬さは低いが焼入性は高い
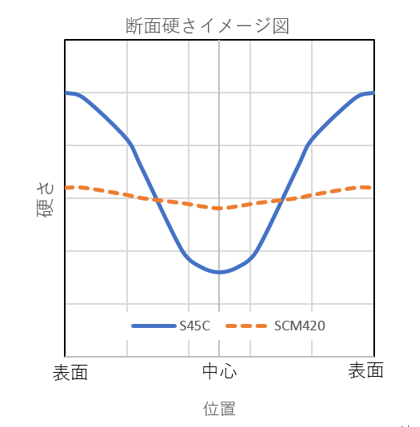
このように、焼入れ硬さは主としてマルテンサイト中の炭素量で決まり、焼入性は主として合金元素などによって変化します。
焼入性を決める要因
焼入性は主に以下の要因で決まります。
① 合金元素:
焼入性を高める元素は以下のとおりです。
Mn、Mo、Cr、Niなどは焼入性を向上させます。元素によって効果の大きさは異なり、特に微量のBは極めて強い焼入性向上効果を示します。
また、Mo、Niは高価なのでコスト的な制約はあります。
Bは微量で効果は大きいのですが、BNができないようにするなど、特別な管理下で処理することが必要になります。
| 元素 | 焼入性の効果 |
| Cr | CCT図のノーズを右へ移動(変態遅延) |
| Mo | ベイナイト変態を強く遅らせる |
| Mn | オーステナイト安定化、焼入れ性向上 |
| Ni | 焼入性向上(靭性も向上) |
| B | 少量(0.001%程度)でも焼入性を劇的に向上 |
② 炭素量:
炭素量が増えるほど、
- Ms点が低くなる
- パーライトやベイナイトへの変態が遅れ、マルテンサイトが得られやすくなる
ため、一般に焼入性は向上する方向ですが、むしろ焼入れ後のマルテンサイト硬さを決める役割がメインです。
炭素量が多いとマルテンサイトの硬さが硬くなり、靭性も低下するため、機械構造用鋼では 0.3〜0.45% 程度が一般的です。
③ オーステナイト粒径:
粒径が大きいほど、
- 変態核が減る
- 変態が遅れる
ため、焼入性が向上します。
ただし、オーステナイト粒の粗大化は靱性を低下させるため、実務では焼入性向上を目的として意図的に粗粒化させることは避け、合金元素による焼入性向上を利用するのが一般的です。
焼入性を評価する方法:Jominy試験(JIS G0561)
焼入性を評価する標準試験が Jominy試験(一端焼入れ試験) です。
試験方法:
- 試験片(φ25×100 mm)をオーステナイト域所定温度でオーステナイト化
- 片側の端面に連続で水を吹き付けて急冷
- 端面からの距離ごとに硬さを測定
得られる情報:
- 冷却端面近く → 冷却が速く、マルテンサイト
- 冷却端から遠く → 冷却条件や鋼種によってはベイナイトやパーライトなどが生成
- 距離と硬さの関係 → 焼入性の指標
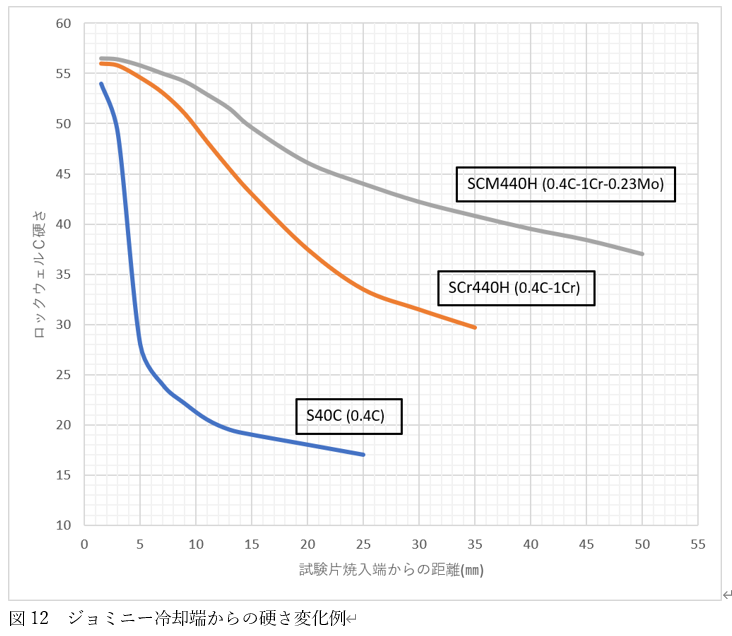
図11はJIS G0561の表26にあるSCM440のジョミニー曲線を記載したものです。この上下限に挟まれた範囲をHバンドと呼び、その鋼種について規定されたジョミニー硬さの上限と下限の範囲を示します。
焼入性を保証した構造用鋼(H鋼)とは、化学成分だけでなく、ジョミニー試験による焼入性の範囲を規定した鋼材です。
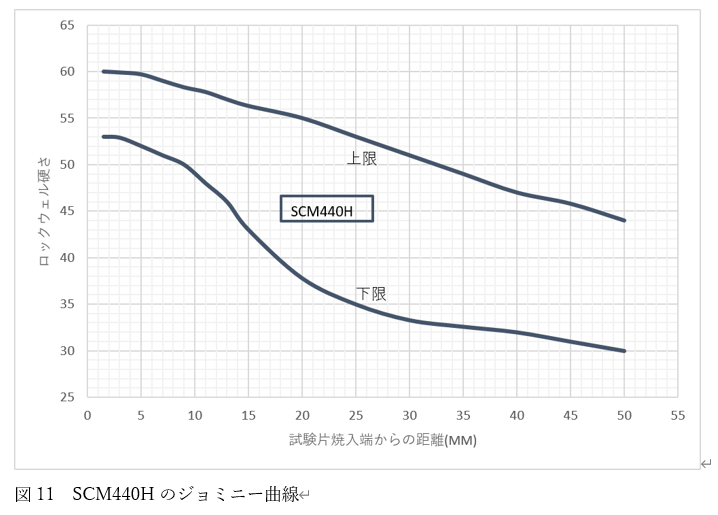
Jominy曲線の読み方
焼入性が高い鋼:
- 端面から離れても硬さが高い
- 緩やかに硬さが低下する
- SCM440、SCM420、SNCM439 など
焼入性が低い鋼:
- 端面から少し離れると硬さが急低下
- S45C、S35C などの炭素鋼
図12に炭素量が0.4%炭素の機械構造用鋼のジョミニー曲線の例を示します。SC材は内部に入るとすぐに硬さ低下(焼入れ不足)するのに対して、Cr添加したものや、Cr-Moを添加したものは硬さの高い状態が内部まで広がっているのが分かります。もっと添加合金の多いものはさらに内部まで硬さが高い状態が続きます。すなわち、内部までマルテンサイトが多く発生し、焼入性がいい鋼材であるといえます。
冷却端から離れるほど冷却速度が低下するため、CCT図上で通過する変態領域が変わり、生成する組織と硬さが変化します。マルテンサイト主体の領域では硬さの低下が小さく、その後ベイナイト、パーライトなどの割合が増えるにつれて硬さが低下していきます。
(実際の焼き入れ鋼では、必ずしもマルテンサイト100%ではなく、マルテンサイトがメインで、一部ベイナイトも混合した状態で使われる場合も多いです。)
焼入性と部品形状の関係
焼入性は、部品の厚みによって実際の硬さに大きく影響します。
焼入性が低い鋼:
- 厚い部品 → 中心が硬くならない
- 水冷が必要
- 強冷却が必要なため、変形・割れのリスクが高い
焼入性が高い鋼:
- 厚い部品でも中心まで硬くなる
- 油冷やガス冷で十分
- 比較的緩冷のため、変形が少ない
焼入性を高める実務的な方法
① 合金元素の選択:
Cr、Mo、Mn、Ni、B の添加で焼入性を向上できるので、その鋼種を選びます。
② オーステナイト粒径を適正に管理する:
過加熱あるいは保持しすぎて粗大化させると靭性が低下するため、適度な温度管理は必要です。
焼入性を活かして十分な硬化を得る実務的な方法
焼入性は鋼種で決まりますが、冷却速度は熱処理条件でもある程度調整できます。
① 冷却媒体の選択:
- 水冷 → 焼入性が低い鋼向け、冷却速度大
- 油冷 → 焼入性が高い鋼向け、冷却速度中
- ガス冷 → 焼入性が非常に高い鋼向け、冷却速度小
② 冷却媒体の調整:
- 液流 → 攪拌速度が速い方が冷却速度大
- 冷媒温度 → 冷媒温度が高いと冷却速度減
- 容量 → 冷媒の容量が小さいと冷却中に温度が上がり冷却速度減
③ 表面状態の改善:
- 脱脂・スケール除去により冷却速度が安定します。
他に、製品形状によっては冷媒が流れやすくなる方向での処理が重要になることもあります。
焼入性が不足すると何が起こるか
焼入性が不足すると、十分に焼きが入らず、以下の問題が発生します。
- 中心(内部)が硬くならない
- パーライトが混ざる
- 摩耗しやすい
- 疲労強度が低い
- 焼入性が低い鋼では、中心まで硬化させるために強冷却が必要となり、変形・焼割れのリスクが高くなる
焼入性の実務ポイント
焼入性は、鋼が焼入れによってどこまで深く硬化できるかを表す性質であり、熱処理設計の中心となる概念です。
- 焼入性は硬さそのものではない
- 合金元素(Cr、Mo、Mn、Ni、B)が焼入性を決める
- Jominy試験で評価する
- 焼入性が高い鋼は油冷・ガス冷でも硬さが出る
- 焼入性が低い鋼は水冷が必要
- 部品の厚みと冷却速度で実際の硬さが決まる
焼入性を理解することで、焼入れの成功率が大幅に向上し、変形・割れ・硬さ不足といったトラブルを未然に防ぐことができます。
焼入性については、下記ブログにも紹介していますので参照してください。
SCM440とは?|機械構造用合金鋼の選び方と鋼種選定【設計者向け完全ガイド】 | ニュース・ブログ | 創業1913年 鋼板・鋼材の専門商社|クマガイ特殊鋼株式会社
12.合金元素の役割 :合金元素(化学成分)と製法(熱処理含む)は鋼の性質を決める両輪
合金元素は鋼の性質を根本から変える
鋼の性質は、 炭素量、 熱処理条件 だけで決まるわけではありません。
Cr、Mo、Mn、Ni、Si、V、B などの合金元素が、鋼の熱処理挙動を大きく左右します。
合金元素は、
- 焼入性
- 焼戻し軟化抵抗
- 耐摩耗性
- 耐食性
- 高温強度
など、鋼の性能を決める重要な要素です。
合金元素の役割
これまでも、合金元素の役割は述べてきましたが、改めて主要元素について整理します。
①炭素(C):
鋼の基本元素である炭素は、鋼の性質を決める最重要元素です。
【役割】:
- 鉄の格子間に固溶し、鋼材の強度に寄与する
- 亜共析、過共析などの変態挙動に影響する
- マルテンサイト硬さを決める
- Ms点を低下させる
- 焼入性を向上させる
- セメンタイトを形成する
- 鋼中の炭化物の析出に影響する
【特徴】:
炭素量が増えるほど焼入によって得られるマルテンサイトの硬さは高くなります(図10参照)。一方で、一般的に靭性は低下する傾向になります。例えば:
- 0.2% C → HRC 45 程度
- 0.4% C → HRC 55 程度
- 0.8% C → HRC 65 程度
ただし、実際の硬さは炭素量だけでなく、焼入条件や組織、合金元素などにも影響されます。
② クロム(Cr):
Cr は、機械構造用鋼で最も重要な元素のひとつです。
【役割】:
- 焼入性を大幅に向上
- 耐摩耗性向上(Cr炭化物形成)
- 焼戻し軟化抵抗の向上
- 耐食性向上(ステンレス鋼では 12%以上)
【特徴】:
Cr は CCT図の「ノーズ」を右へ移動させ、変態を遅らせます。 そのため、油冷やガス冷でもマルテンサイトが得られやすくなります。
例:SCM440(Cr-Mo鋼)は焼入性が高く、厚物でも中心まで硬くなります。
③ モリブデン(Mo):
Mo は、焼入性向上に非常に強い効果を持つ元素です。
【役割】:
- ベイナイト変態を強く遅らせる
- 焼戻し軟化抵抗を向上
- 高温強度を向上
- 焼戻し脆性を抑制
【特徴】:
Mo は 焼入性向上効果が大きく、特にCr と組み合わせることで優れた焼入性を得ることができます。特に、厚物部品や高強度部品で効果が大きいです。
例:SCM440、SCM435、SCM420 などの Cr-Mo 鋼は、油冷で十分硬さが出ます。
④ マンガン(Mn):
Mn は、炭素鋼でもっとも一般的な合金元素です。
【役割】:
- オーステナイトを安定化
- 焼入性向上
- 固溶強化による強度向上
- 製鋼時、脱酸剤として作用
- Sによる悪影響の緩和
【特徴】:
Mn は Cr や Mo ほど強力ではありませんが、焼入性を向上させます。 炭素鋼(S45C など)でも 0.6〜0.9% 程度含まれています。
⑤ ニッケル(Ni):
Ni は、強度-靭性バランスを改善し、特に低温靭性を向上させる重要な元素です。
【役割】:
- 靭性向上(特に低温靭性)
- 焼入性向上
- Ac3変態点を下げてオーステナイト粒の粗大化を避ける方向に作用
- 耐食性向上(ステンレス鋼)
【特徴】:
Ni は、強度と靭性のバランスを改善するため、
- SNCM439
- SNCM447
などの Ni 添加鋼で広く使われます。
⑥ シリコン(Si):
Si は、焼戻し軟化抵抗を高める重要な元素です。
【役割】:
- 焼戻し時の低中温域での軟化を抑制(軟化抵抗の向上)
- 高温強度の増加
- 固溶強化による強度向上
- 製鋼時の脱酸剤
【特徴】:
Si は焼戻し軟化抵抗や高温強度を高めるため、
- ばね鋼(SUP6)
- 熱間金型用(SKD61)
などで重要な役割を果たします。Siの過剰添加は靭性や加工性に悪影響を及ぼす場合があります。
⑦ バナジウム(V):
V は、炭化物形成元素として非常に強力です。
【役割】:
- 微細炭化物形成(VC)し耐摩耗性向上
- 高温側での焼戻しで二次硬化による軟化抵抗の向上
- オーステナイト粒径を微細化し、焼入れ後の靭性を改善
- 微細炭化物の析出により高温強度向上
【特徴】:
V は、工具鋼や高強度鋼で重要です。 微細炭化物が析出し、強度と耐摩耗性が向上します。
⑧ ボロン(B):
B は、微量(0.001〜0.002%)で亜共析鋼の焼入性を劇的に向上させる元素です。
【役割】:
- 焼入性を大幅に向上
- 固溶状態で粒界に偏析し、フェライト変態を抑制
【特徴】:
自動車用鋼(例:B添加の高強度鋼)で広く使われています。析出物(BNなど)として析出していると焼入性改善効果が消失するので、固溶Bのコントロールが重要です。
● 熱処理視点での各元素まとめ
| 元素 | 主な効果 | 焼入性 | 焼戻し軟化 抵抗 |
二次 硬化 |
組織安定化 | 実務での典型用途 |
|---|---|---|---|---|---|---|
| Cr | 焼入性・耐摩耗・炭化物形成 | ◎ | ◯ | ◯ | α 安定化 | SCM材・浸炭材 |
| Mo | 焼入性・二次硬化・脆性防止 | ◎◎ | ◎ | ◎ | α 安定化 | SCM440・工具鋼 |
| Mn | 焼入性向上・固溶強化 | ◎ | ◯ | △ | γ 安定化 | 機械構造用鋼(SCM系の補助) |
| Ni | 靭性向上・低温特性 | ◯ | △ | △ | γ 安定化 | SNCM材・衝撃部品 |
| Si | 固溶強化・軟化抵抗 | ◯ | ◎ | △ | α 安定化 | 熱間工具鋼(SKD61) ばね鋼(SUP) |
| V | 粒微細化・炭化物形成 | ◯ | ◎ | ◎ | α 安定化 | 工具鋼・高速度鋼 |
| B | 焼入性向上 | ◎◎ | - | - | - | 冷間圧造用ボロン鋼・機械構造用ボロン鋼・高張力鋼・耐摩耗鋼 |
※効果の大きさは添加量、炭素量、他の合金元素との組み合わせなどによって変化するため、表中の評価は一般的な傾向を示したものです。
合金元素が CCT図をどう変えるか
焼入性向上元素は、CCT図の変態開始線(ノーズ)を右へ移動させます。
ノーズが右へ移動する=変態が遅れる:
→ 冷却速度が遅くてもマルテンサイトが得られる → 焼入性が向上する
Cr、Mo、Mn、Ni、B が特に効果的:
これらの元素が多い鋼ほど、油冷やガス冷でも硬さが出ます。
合金元素の実務ポイント
合金元素の組み合わせによって、鋼種の性質は大きく変わります。例えば:
- S45C(炭素鋼) → 焼入性低い、水冷が必要
- SCM440(Cr-Mo鋼) → 焼入性高い、油冷で十分
- SNCM439(Ni-Cr-Mo鋼) → 靭性が高く、厚物でも硬さが出る
- SKD11(高炭素高Cr鋼) → 焼戻し軟化抵抗が高い、ガス冷で焼入れ可能
合金の視点で効果をまとめます。
- Cr、Mo、Mn、Ni、B → 焼入性向上
- Si→ 焼戻し軟化抵抗向上
- V → 炭化物形成による細粒化、焼戻し軟化抵抗向上
- Ni → 靭性向上
- C → マルテンサイト硬さを決める
熱処理からの視点で合金をまとめます。
- 厚肉部品の焼入れ → Mo・Cr・Mn
- 靭性が最重要 → Ni(+Mo)
- 高温焼戻しで硬さ維持 → Mo・V(=二次硬化)
- 耐摩耗性 → Cr炭化物・V炭化物
- 焼戻し軟化抵抗 → Si・Mo・V
13.表面改質熱処理 : 表面だけを硬くし、内部は靭性を保つ“合理的な熱処理”
表面改質熱処理とは
鋼の熱処理には、これまで説明してきた、焼入れ・焼戻し、焼ならし、焼なましといった“全体を処理する熱処理”のほかに、表面だけを硬くする熱処理があります。
これが 表面改質(表面硬化処理) です。ここで簡単に触れておきます。
表面改質熱処理の目的は明確です。
- 表面:高硬度 → 耐摩耗性・疲労強度向上
- 内部:低硬度 → 靭性・耐衝撃性を確保
表面の摩耗や疲労き裂の発生を抑制するとともに、全体が割れにくいという性質を持たせます。
つまり、「硬い表面+粘り強い内部」という理想的な構造を作る技術です。
表面改質熱処理の代表的な種類
表面改質熱処理にはさまざまな種類がありますが、実務で特に重要なのは以下の 3 つです。
- 浸炭焼入れ(Carburizing)
- 高周波焼入れ(Induction Hardening)
- 窒化(Nitriding)
それぞれ目的・原理・適用鋼種が異なります。
1.浸炭焼入れ(Carburizing):
浸炭焼入れは、低炭素鋼の表面に炭素を浸透させ、焼入れで表面だけを高硬度化する処理です。炭素量が0.25%以下のはだ焼鋼が対象になります。
【原理】:
- 浸炭(900〜950℃) → 表面に炭素を吸収させる。プロパン、ブタンなどによるガス浸炭が主流。
- 焼入れ(820〜860℃ → 油冷) 浸炭後温度を下げてそのまま焼入れ、または冷却後再加熱焼入れ。表面は高炭素 → 高硬度マルテンサイト、内部は低炭素 → 鋼種や焼入れ条件に応じた靭性のある組織。
- 低温焼戻し(150〜200℃) → 表面硬さを維持しつつ内部応力の除去、靭性改善
【特徴】:
- 表面硬さ:HRC 58〜62
- 心部硬さ:HRC 20〜35
- 表面は耐摩耗性、内部は靭性を確保
- 硬化層は浸炭条件で調整できるが、0.1~2mm程度
- ギヤ・シャフト・ピンなどで広く使用
【適用鋼種】:
- SCM420(低炭素Cr-Mo鋼)
- SCr420
- S20C〜S25C
【注意点】:
- 過浸炭は脆化の原因
- 浸炭層の深さ管理が重要
- 焼戻しは低温で行い硬さ維持
2.高周波焼入れ(Induction Hardening)
高周波焼入れは、高周波電流による誘導加熱で表面だけを急速加熱し、急冷で焼入れする処理です。
【原理】:
- 高周波コイルで表面を急速加熱(800〜900℃)
- 表面のみオーステナイト化
- 水冷などの急冷で表面だけマルテンサイト化
- 内部は加熱されないため靭性を維持
【特徴】:
- 表面硬さ:HRC 55〜62
- 硬化層深さ:1〜5 mm(周波数で調整)
- 変形が少ない
- 部品形状に合わせて局所焼入れが可能
- 圧縮応力がかかり疲労強度も向上
【適用鋼種】:
- S45C、S50C(炭素鋼)
- SCM440(焼入性が高く深い層が得られる)
- 機械構造用鋼全般
【注意点】:
- 表面脱炭があると硬さ不足
- 加熱深さは主に周波数で決まる(高周波→表皮効果が強く加熱深さ浅い、低周波→より深い領域まで加熱)
- 焼戻しは低温(150〜200℃)で行う
- 母材内部の材質は必要に応じ、事前に熱処理を実施しておく
3.窒化(Nitriding)
窒化は、鋼の表面に窒素を拡散させ、窒化物を形成して硬化させる処理です。 焼入れを伴わないため、変形が非常に少ないのが特徴です。
【原理】:
- 500〜580℃でアンモニアを分解して窒素原子を生成させる
- 窒素が鋼表層に拡散
- 鉄窒化物(ε相:Fe₂–₃N、γ’相:Fe₄N)や、CrN、AlNなどの合金窒化物を形成
- 表面が高硬度化(Hv 900〜1200)
【特徴】:
- 表面硬さが非常に高い
- 耐摩耗性・耐疲労性が向上
- 焼入れを伴わないため、変形が小さい
- 焼戻し温度以下で処理するため寸法安定性が高い
【適用鋼種】:
- SNCM439(Ni-Cr-Mo鋼)
- SACM645(窒化用鋼)
- SKD61(熱間工具鋼)
【注意点】:
- 窒化層は薄い(0.1〜0.5 mm)
- 表面粗さの影響が大きい
- 内部の性能のために、窒化前に焼入れ・高温焼戻しを行う必要がある。窒化温度より十分高い温度で焼戻しておくことで窒化時に性質が変化しないようにする。
表面改質熱処理の選び方
表面改質熱処理は、用途によって最適な方法が異なります。
【浸炭焼入れ】:
- 表面硬さが必要
- 内部は靭性を確保したい
- ギヤ・シャフト・ピン
【高周波焼入れ】:
- 部品の一部だけ硬化したい
- 変形を抑えたい
- S45C のような炭素鋼に最適
【窒化】:
- 変形を極限まで抑えたい
- 高硬度の表面が必要
- 工具鋼・高強度鋼に最適
表面改質熱処理と内部熱処理の組み合わせ
表面改質熱処理は、単独で使うだけでなく、内部熱処理と組み合わせることで性能が大きく向上します。
- 浸炭焼入れ+低温焼戻し→ 表面硬さ維持+内部靭性確保
- 高周波焼入れ+低温焼戻し→ 表面応力除去+硬さ維持
- 窒化前に焼入れ+高温焼戻し→ 内部強度確保+表面硬化
表面改質熱処理の実務ポイント
表面改質熱処理は、
- 表面は硬く
- 内部は粘り強く
という理想的な構造を作るための合理的な技術です。
- 浸炭焼入れ → 表面硬化+内部靭性
- 高周波焼入れ → 局所硬化+低変形
- 窒化 → 高硬度+寸法安定性
高周波焼入れ、窒化は表面だけを改質するものなので、内部の材質は事前に熱処理などで作り込んでおくことが前提です。
14.代表鋼種の熱処理 : 鋼種ごとの“最適条件”を理解する
鋼の熱処理は、鋼種によって最適条件が大きく異なります。 同じ「焼入れ・焼戻し」であっても、
- 焼入れ温度
- 冷却媒体
- 焼戻し温度
- 得られる硬さ
- 焼入性
が鋼種ごとに違います。
ここでは、実務で特に使用頻度の高い代表鋼種について、熱処理のポイントを体系的に整理します。
ただし、ここで示す熱処理条件は、鋼種ごとの特徴を理解するための代表例です。実際の熱処理では、鋼材メーカーの推奨条件、部品の寸法・形状、要求硬さ、必要な靭性、設備の冷却能力などを考慮して条件を決定してください。
S45C(機械構造用炭素鋼)
【特徴】:
- 炭素量 0.45%
- 焼入れ硬さは高いが焼入性は低い
- 厚物では中心が硬くなりにくい
- 水冷が基本(油冷では部品寸法や要求硬さによっては十分な硬化が得られない場合がある)
【熱処理条件】:
- 焼ならしで使用する場合もあるが、硬さを出すため、基本は焼入れ焼戻しで使用
- 焼入れ温度:820〜850℃(Ac3:770~790℃より少し上)
- 冷却:水冷(ただし、水冷で割れやすい形状の場合油冷もありうる)
- 焼戻し:500〜650℃ 空冷(焼戻し温度を高くするほど、一般に硬さは低下し、靭性が向上)
【得られる性質】:
- 表面はやや高硬度(焼入れ後HRC 55〜60)
- 中心は硬さ低下(厚みがあるほど顕著)
- 焼戻し後は強度と靭性のバランスが良い
【注意点】:
- 焼入れ割れが起こりやすい
- 厚物は焼入れ不足になりやすい
- 水冷による変形が大きい
SCM440(Cr-Mo鋼)
【特徴】:
- Cr+Mo により焼入性が高い
- 厚物でも中心まで硬くなりやすい
- 油冷でも硬さが出やすい
- 機械構造用合金鋼の中心
【熱処理条件】:
- 焼入れ温度:830〜880℃(Ac3:780~810℃よりやや高め)
- 冷却:油冷(変形、割れが少ない)
- 焼戻し:500〜650℃ 油冷または水冷(HRC 28〜38)
【得られる性質】:
- 焼入れ後の硬さ:HRC 55〜60
- 焼戻し後でも高強度(TS 900〜1100 MPa)
- 靭性が高く、疲労強度が優れる
- 表面と内部の硬度差が小さい
【注意点】:
- 焼入れの加熱温度はオーステナイト化に必要な温度を確保しつつ、炭化物の固溶とオーステナイト粒の粗大化とのバランスを考えて設定
- 焼入れは油冷でも焼きが入りやすいため、割れ防止の観点から油冷とする
- ある程度の硬さ調整は焼戻し温度で管理
- 焼戻し脆化が問題となる鋼種・温度域では、焼戻し後の急冷(油冷または水冷)によって脆化を抑制する
SCM420(低炭素Cr-Mo鋼)
【特徴】:
- 炭素量が低く(0.2%)、全体の焼入れ硬さは低い
- 焼入性は高いので内部まで焼きは入りやすい
- 浸炭焼入れ用鋼として最も一般的
- 浸炭後焼入れ焼戻しして、表面はより硬く、内部もやや硬いのが一般的
【熱処理条件(浸炭焼入れ)】:
- ガス浸炭:900〜950℃
- 焼入れ:820〜860℃ → 油冷(ガス浸炭後直接焼入れる場合と冷却後再加熱の場合あり)
- 焼戻し:150〜200℃(表面硬さ維持)
【得られる性質】:
- 表面硬さ:HRC 58〜62(代表的な目安)
- 心部硬さ:HRC 25〜35(代表的な目安)
- 表面は耐摩耗性、内部は靭性を確保
- ギヤ・シャフト・ピンなどで高い疲労強度を発揮
【注意点】:
- 浸炭焼入れでは表面硬さだけでなく、浸炭層の深さ管理が重要
- 過浸炭は脆化の原因
- 焼戻しは低温で行い硬さ維持
SNCM439(Ni-Cr-Mo鋼:高強度・高靭性鋼)
SNCM439 は、Ni+Cr+Mo をバランス良く含む高強度鋼で、機械構造用鋼の中でも最も高い靭性と疲労強度を持つ鋼種のひとつです。 SCM440 より Ni が入ることで、靭性が大幅に向上し、厚物でも中心まで硬さが出るのが最大の特徴です。
【特徴】:
- C:0.40%
- Ni:1.6〜2.0%、Cr:0.6〜1.0%、Mo:0.15〜0.3%
- 焼入性が非常に高い(油冷で厚物でも中心まで硬化)
- 靭性・疲労強度が高く、衝撃荷重に強い
Ni、Cr、Moの複合効果によって焼入性が高く、Niは特に焼入れ後の靭性向上に大きく寄与します。CCT図では、パーライト・ベイナイトのノーズが大きく右へ移動し、適切な寸法・冷却条件では、油冷でも中心部までマルテンサイト主体の組織になりやすいです。
【熱処理条件】:
- 焼入れ温度:820〜870℃(Ac3:740~770℃よりやや高め)
- 冷却:油冷(変形が少ない)
- 焼戻し:500〜650℃
焼戻しでは、Ni による靭性向上効果が発揮され、高強度と高靭性の両立が可能です。
【得られる性質】:
- 焼入れ硬さ:HRC 55〜60(代表的な目安)
- 焼戻し後:HRC 28〜36(代表的な目安)
- 引張強さ:1000〜1200 MPa
- 衝撃値が高く、疲労強度が優れる
- 厚物でも中心まで硬さが出る(油冷で十分)
SCM440 と比較すると、靭性・疲労強度・厚物の焼入れ性で SNCM439 が上位ですがコスト的には高くなります。
【注意点】:
- 焼入れの加熱温度はCr炭化物やMo炭化物を十分固溶させるためやや高め
- 過加熱すると粒が粗大化し靭性低下
- 高強度・高靭性を狙う場合、要求特性に応じて焼戻し温度を適切に選定
- 表面脱炭に注意(油冷で硬さが出るため表面状態が重要)
- 高強度ゆえに応力集中部では割れに注意
SKD11(高炭素高Cr冷間工具鋼)
【特徴】:
- 1.5C-12Cr-1Mo-0.3V
- 焼入性が極めて高く、空冷でもマルテンサイト組織が得られる
- 素材は基本的に焼なましして供給される
- 焼戻し軟化抵抗が非常に高い
- 焼戻し中に合金元素の炭化物が析出することで硬さが再び上昇する(二次硬化)
【熱処理条件】:
- (素材焼なまし 830~880℃ 徐冷)
- 焼入れ温度:1000〜1050℃[高温焼入れ](メーカー・規格によって推奨条件が異なるが、γ結晶粒が粗大化し過ぎず、炭化物を固溶させる温度)
- 冷却:空冷[ファン強制冷却](低冷速でもマルテンサイト化、歪や焼割れの回避)
- 焼戻し:500〜530℃[二次硬化領域]2回以上(耐摩耗性優先の場合、低温焼戻しの場合もあり)
【得られる性質】:
- 焼入れ硬さ:HRC 60〜62(代表的な目安)
- 焼戻し後:HRC 58〜60[高硬さ維持](低温焼戻しでは焼入れ硬さ維持)
- 耐摩耗性が非常に高い
【注意点】:
- 焼入れ加熱昇温時、徐加熱していき途中550℃、800℃で均熱化の保持をして熱歪を防止
- 炭化物などを十分固溶させるため高温加熱
- 高温加熱による変形
- 過熱は結晶粒の粗大化による脆化と残留オーステナイトの増加の問題あり
- 焼戻し温度の管理が重要(硬さが大きく変動)
- 1回目の焼戻し後の冷却過程で残留オーステナイトの一部がマルテンサイト化することがあり、そのため複数回の焼戻しによって新たに生成した未焼戻しマルテンサイトも焼戻す
- 表面脱炭に注意(必要に応じ真空熱処理)
SKH51(高速度工具鋼:ハイス)
【特徴】:
- 0.84C-4.1Cr-5Mo-6.3W-1.9V
- W・Mo・V の炭化物が多数
- 高温強度が非常に高い
- 二次硬化によって焼入れ後より焼戻し後の方が硬くなる場合がある
- 切削工具・金型で使用
【代表的な熱処理条件】:
- (素材焼なまし:800~880℃ 徐冷)
- 焼入れ温度:1180〜1230℃(メーカー・規格によって推奨条件が異なるが、γ結晶粒が粗大化し過ぎず、炭化物を固溶させる温度)
- 冷却:高温から油冷(150℃程度まで)後空冷または塩浴(500~550℃)で急激な温度差を抑えた後空冷(徐冷でもマルテンサイト化)
- 焼戻し:1回目540〜560℃(二次硬化(合金炭化物の析出)、残留γのマルテンサイト化)、2回目540〜560℃(未焼戻しマルテンサイトの安定化、二次硬化の完結
【得られる性質】:
- 焼入れ硬さ:HRC 63〜65(代表的な目安)
- 焼戻し後:HRC 64〜66(硬さ上昇)
- 高温でも硬さを維持(赤熱硬さ)
【注意点】:
- 焼入れ加熱昇温時、徐加熱していき途中600℃、850℃、場合によりさらに1050℃程度で均熱化の保持をして熱歪を防止
- 焼入れ温度が高いため保持時間は必要最低限とする
- 高温焼入れによる変形
- 放置割れ回避のため、焼入れ後室温近く(60℃程度)からすぐに焼戻しを行う
- 焼戻しは 2〜3 回行う
- 表面脱炭に注意
表面改質熱処理の実務ポイント
鋼種ごとの熱処理挙動を理解すると、 「なぜ同じ焼入れでも硬さが違うのか」 「なぜ油冷で硬くなる鋼とならない鋼があるのか」 といった疑問がすべて解決します。鋼種の特性を理解したうえで熱処理条件を選ぶことが、 安定した品質と高い性能を得るための最も重要なポイントです。
以下、【総合比較表】をご覧いただき、実務の中で参考にしていただければ幸いです。
● 総合比較表
※表は横にスクロールしてご覧いただけます。
| 鋼種 | 主成分の特徴 | 熱処理 | 合金元素の役割 | 焼入れ温度 | 冷却方法(基本) | 焼戻し温度 | 焼入れ硬さ (目安) |
焼戻し後硬さ (目安) |
主用途 | 注意点 |
|---|---|---|---|---|---|---|---|---|---|---|
| S45C | C=0.45 焼入性低い |
焼入れ・焼戻し | Cで硬さを確保 | 820~850℃ | 水冷 (油冷は硬さ不足) |
500~650℃ | HRC 55~60 | HRC (16)~30 | シャフト、ピン、一般機械部品 | 割れ・変形が多い、厚物は中心硬さ不足 |
| SCM440 | Cr-Mo 焼入性高い |
焼入れ・焼戻し | Cr,Moで焼入性 | 830~880℃ | 油冷 (変形少) |
500~650℃ | HRC 55~60 | HRC 28~35 | 高強度シャフト、ボルト、機械構造部品 | 過熱で粒粗大化、焼戻し脆性に注意 |
| SCM420 | 低炭素Cr-Mo 浸炭向け |
浸炭焼入れ・低温焼戻し | Cr,Moで焼入性 | 浸炭:900~950℃ 焼入れ:820~860℃ |
油冷 | 150~200℃ | 表面:HRC 58~62 心部:HRC 25~35 |
表面硬さ維持 | ギヤ、シャフト、ピン(浸炭焼入れ) | 過浸炭は脆化、浸炭層深さ管理 |
| SNCM439 | Ni-Cr-Mo 焼入性極めて高い |
焼入れ・焼戻し | Niで靭性 Ni,Cr,Moで焼入性 |
830~870℃ | 油冷で厚物も硬化 | 500~650℃ | HRC 55~60 | HRC 28~36 | 高強度シャフト、重要機械部品、ボルト | 粒粗大化に注意、表面脱炭に敏感 |
| SKD11 | 高炭素高Cr 冷間工具鋼 |
高温焼入れ・二次硬化 | Cr,Mo,Vの炭化物 | 1000~1050℃ | ガス冷または油冷 | 500~530℃ (二次硬化) |
HRC 60~62 | HRC 58~60 | 冷間金型、パンチ、スリッター | 高温焼入れで変形、焼戻し温度管理が重要 |
| SKH51 | 高速度鋼 (W・Mo・V) |
高温焼入れ・二次硬化 | W,Mo,Vの炭化物 | 1180~1230℃ | 油冷またはガス冷 | 540~560℃ (二次硬化) |
HRC 63~65 | HRC 64~66 | 切削工具、ドリル、エンドミル | 焼戻しは2~3回、赤熱硬さ維持 |
● 用途別に見る鋼種の選び方
| 用途 | 推奨鋼種 | 理由 |
|---|---|---|
| 一般機械部品 | S45C | 安価・入手性良い・標準的な強度 |
| 高強度シャフト・ボルト | SCM440 / SNCM439 | 焼入性高い・靭性高い |
| ギヤ・ピン(表面硬化) | SCM420 / SCr420 | 浸炭焼入れで表面硬化+内部靭性 |
| 冷間金型 | SKD11 | 耐摩耗性・焼戻し軟化抵抗が高い |
| 切削工具 | SKH51 | 高温強度・赤熱硬さが高い |
必要な硬さや強度を満たせる鋼種は、部品の寸法、形状、熱処理方法によって変わります。S45C・SCM系をはじめとする鋼材選定で迷われている場合は、用途や図面をもとにご相談ください。
15.熱処理トラブル :原因と対策を体系的に理解する
熱処理は、温度・時間・冷却速度を科学的に管理する工程ですが、実際の現場では多くの要因が絡み合い、トラブルが発生しやすい工程でもあります。
代表的なトラブルについて、
現象 → 考えられる原因 → 確認方法→ 対策
の順で紹介していきます。
焼なましにおけるトラブル
焼なましおいて生じる代表的なトラブルと、その主な要因・対策は以下の通りです。
【硬さ不良(硬さ過多・被削性悪化)】:
- 現象: 組織が十分に軟質化せず、目標の硬さまで下がらない。結果として切削工具の摩耗や加工不良を引き起こす。
- 主な要因: 加熱温度や保持条件が適切でない、または冷却速度が速すぎて、十分な軟化組織が得られない。
- 確認方法: 硬さ測定、組織観察
- 対策: 炉冷速度の再見直し(特に 変態点以下の温度域での徐冷徹底)、保持時間の延長。
【脱炭・酸化(スケール生成)】:
- 現象:
- 脱炭: 表面の炭素が抜け、後の焼入れで表面硬度が上がらなくなる。
- 酸化: 著しいスケール(酸化皮膜)の発生により、寸法変化や表面の荒れが生じる。
- 主な要因: 焼なましは高温かつ長時間処理となるため、炉内雰囲気(酸素・水蒸気など)の影響を極めて受けやすい。
- 確認方法: 表面硬さ測定、火花試験、表層組織観察、ショットブラスト、寸法測定
- 対策: RXガスなどの雰囲気ガス(変成ガス)の使用、真空焼なまし炉の導入、または防食・防脱炭剤の塗布。表層の切削加工前提とする。
【結晶粒の粗大化(組織異常)】:
- 現象: 結晶粒が肥大化し、強度や靭性が低下する。その後の焼入れ処理でも粗大組織が引き継がれやすくなる。
- 主な要因: 完全焼なまし等において、加熱温度が高すぎる、あるいは高温での保持時間が長すぎる。
- 確認方法: 金属組織観察、結晶粒度測定
- 対策: 鋼種に応じた適正な加熱温度を設定し、必要以上の高温保持を避ける。加熱温度は一般的に変態温度+30~50℃が一つの目安。無駄な長時間保持の回避。
【熱処理変形・自重たわみ】:
- 現象: 長尺物や薄物部品における曲がり、たわみ、断面の楕円化。
- 主な要因: 長時間の高温保持による強度の著しい低下と、部品自身の重み。
- 確認方法: 目視、形状測定
- 対策: 炉内での定着具(ジグ)の配置見直し、自重がかからない保持方法の選定。
【球状化不良(球状化焼なましの場合)】:
- 現象: 炭化物がきれいに球状化せず、網状炭化物が残存したり片状のままになったりして、被削性や冷間鍛造性が改善しない。
- 主な要因: 加熱温度の不適切(高すぎる/低すぎる)、あるいは変態点付近での徐冷・保持サイクルの不備。
- 確認方法: 組織観察
- 対策: A1変態点直上・直下を往復するヒートサイクルの最適化と厳格な温度管理。
焼ならしにおけるトラブル
焼ならし処理において生じる代表的なトラブルと、その主な要因・対策は以下の通りです。
【熱処理変形・歪み(寸法・形状不良)】:
- 現象: 曲がり、ねじれ、楕円化などの幾何学的変形。
- 主な要因: 加熱時や空冷時の不均一な温度変化、または加工残留応力の開放。
- 確認方法: 目視、形状測定
- 対策: 炉内での設置方法の見直し(自重たわみ防止)、均一な冷却風の確保、前工程の応力除去。
【硬さ不良(硬さ不足・過硬化・硬さばらつき)】:
- 現象: 規定の機械的性質が得られず、被削性や強度の劣化を招く。
- 主な要因: 冷却速度の過不足、加熱温度の不適切(オーステナイト化不完全)、炉内雰囲気の偏り。
- 確認方法: 硬さ測定、組織観察
- 対策: 部品肉厚や装炉量に応じた冷却速度の調整(ファンの使用や風速管理)、保持時間および加熱温度の設定適正化。
【脱炭・酸化(スケール生成)】:
- 現象:
- 脱炭: 表面層の炭素濃度が低下し、疲労強度や硬度が低下する。
- 酸化: 表面にスケール(酸化皮膜)が白くあるいは黒く強固に発生し、面粗度悪化や寸法減少を起こす。
- 主な要因: 炉内雰囲気中の酸素、水蒸気等による高温下の表面反応。
- 確認方法: 表面硬さ測定、表層組織観察、ショットブラスト、寸法測定
- 対策: 適正な加熱条件、変成ガス炉や真空炉の利用、保護コーティング剤の塗布、必要に応じた後工程での研削削りしろの確保。
【結晶粒の粗大化(過熱)】:
- 現象: 結晶粒が粗大化し、材料の靭性(衝撃値)や疲労強度が著しく低下する。
- 主な要因: 保持温度が高すぎる、または保持時間が長すぎる。
- 確認方法: 組織観察、熱処理チャート確認
- 対策: 鋼種に応じた適正な加熱温度を設定し、必要以上の高温保持を避ける(加熱温度は一般的にAc3変態点またはAc1変態点+30~50℃が一つの目安)。適切な保持時間の設定。
【焼損(バーニング)】:
- 現象: 晶界溶融や局所的な偏析部分の溶融が生じ、材料強度が物理的に著しく破壊される(再熱処理による回復は不可能)。
- 主な要因: 融点付近までの過度な高温加熱。
- 確認方法: 外観目視観察、組織観察、熱処理チャート確認
- 対策: 熱電対の定期校正および炉内温度分布の定期チェック。
焼入れと焼戻しにおけるトラブル
焼入れ、焼戻しは、セットで行われることで材料に必要な「強さ」と「粘り強さ(靭性)」を与える基本の熱処理です。それぞれのプロセスで起こりうる代表的なトラブルと原因・対策を整理して解説します。
①焼入れにおける主なトラブル
【焼割れ(Quench Cracking)】:
- 現象: 焼入れ後、部品に割れ・クラックが生じる。
- 主な要因: 急冷時の熱ストレス(熱応力)および組織変態(オーステナイトからマルテンサイトへ変化する際の膨張)に伴う変態応力の集中。コーナー部や肉厚が急変する部分では、冷却速度や変態の進行に差が生じ、応力が集中しやすい。
- 確認方法: 外観目視観察、カラーチェック(PT試験)、超音波探傷(UT試験)
- 対策: 水冷から油冷への変更(またはマルクエンチなど段階冷却の採用)、急峻な段差や角R(角の丸み)の設計見直し、焼入れ後直ちに焼戻しを実施。
【硬さ不足・焼入れムラ】:
- 現象: 全体または局所的に規定の硬度が出ない。
- 主な要因: 冷却速度の不足、加熱不足(中心までのオーステナイト化不完全)、冷却剤の不均一(蒸気膜の滞留や油の劣化・撹拌不足)、脱炭層の存在。要求硬さや部品寸法に対して、鋼種選定や硬さ指定が適切でない場合
- 確認方法: 表面・断面の硬さ測定、金属組織観察
- 対策: 冷却媒体の撹拌強化・温度管理、加熱温度・保持時間の見直し、脱炭対策の徹底。要求硬さや部品寸法に対して、鋼種選定が適切であるか確認する。
【熱処理変形・歪み(歪み・曲がり)】:
- 現象: 曲がり、ねじれ、寸法変化。
- 主な要因: 急冷による不均一な温度変化、非対称部品形状、加工残留応力。
- 確認方法: 目視、形状測定
- 対策: 投入姿勢の工夫、プレス焼入れ等の拘束具の使用、焼入れ前の応力除去焼なまし。
②焼戻しにおける主なトラブル
【焼戻し脆性(Tempering Embrittlement)】:
- 現象: 硬度は出ているものの、衝撃値(靭性)が著しく低下し、脆くなる。
- 主な要因: 焼戻し脆性には複数の種類があり、鋼種や組織、温度域によって発生機構が異なります。
- 低温焼戻し脆性: セメンタイトの析出形態など
- 高温焼戻し脆性: P、Sn、Sb、Asなどの不純物元素の粒界偏析
- 確認方法: 衝撃試験
- 対策: 脆化温度域を避けた温度設定、高温焼戻し後の急速冷却(水冷・油冷)、Moなどの添加鋼種の選定。P、Sn、Sb、Asなどの不純物元素を低減した鋼材を選定する。
【硬さ過多・硬さ不足】:
- 現象:
- 硬さ過多: 焼戻し温度が低すぎ、靭性が不足して割れやすくなる。
- 硬さ不足: 焼戻し温度が高すぎ、要求強度を満たさなくなる。
- 主な要因: 焼戻し温度および保持時間の誤り。
- 確認方法: 硬さ試験、熱処理チャート確認
- 対策: 適切な焼戻しパラメータの計算と炉内温度管理。
③焼入れ・焼戻し共通の欠陥
【置き割れ(遅れ破壊・自然割れ)】:
- 現象: 焼入れ終了後、焼戻しを行うまでの放置時間中に突然割れが発生する。
- 主な要因: 焼入れによって生じた高い残留応力に加え、水素などの影響が重なることで、焼戻し前の放置中に割れが発生する場合があります。
- 確認方法: 外観目視観察、カラーチェック(PT試験)
- 対策: 焼入れ後はできるだけ速やかに焼戻しを行い、高硬度・高残留応力状態での放置を避ける。
代表鋼種におけるトラブル
前項までは、各熱処理工程におけるトラブルを整理しましたが、ここでは代表鋼種ごとの熱処理トラブルを紹介します。
①構造用鋼のトラブル(SC, SCM, SNCMなど)
構造用鋼は炭素量が中程度0.2~0.5%程度)で、靭性と強度のバランス(調質処理)が重視されます。
【焼戻し脆性(特に高温焼戻し脆性)】:
- 現象: 500~650℃での焼戻しを行った際、衝撃値(靭性)が著しく低下する。
- 原因: 450~550℃の温度域での保持、またはその温度帯を徐冷で通過する際、鋼中の微量不純物(P, As, Sbなど)が結晶粒界に偏析するため。
- 対策: 高温焼戻し後は水冷または油冷で急冷する。また、Moを含む鋼種(SCM, SNCMなど)を選定する。
【質量効果による硬さ不足(内部の焼きが甘い)】:
- 現象: 表面は硬化しているが、大型部品や太い軸の内部(心部)で十分なマルテンサイト組織が得られず、強度が不足する。
- 原因: 炭素鋼(S45C等)などは焼入性が低いため、部品内部の冷却速度が臨海冷却速度を下回る。
- 対策: 焼入性の高い合金元素(Cr, Ni, Moなど)を含んだNi-Cr-Mo鋼(SNCM)等へ変更するか、冷却能の高い冷却媒体(強力な撹拌や水冷)を用いる。
【使用中の水素脆化による遅れ破壊(強靭鋼・高張力鋼)】:
- 現象: 高強度(引張強さ 以上)に仕上げた高張力ボルトや軸類が、使用環境下の水素を取り込んで突然破断する。
- 原因: 高硬度組織と焼入れ残留応力、環境中の水素が複合して発生する。
- 対策: 鋼材の強度レベルを適正化し、必要以上の高硬度を避ける。また、水素の侵入源となるめっき・表面処理・使用環境なども確認する。
②工具鋼のトラブル(SK, SKS, SKD, SKHなど)
工具鋼は炭素量が高く(0.6~1.5%以上)、Cr, W, Mo, Vなどの強力な炭化物形成元素が大量に添加されています。特に高速度鋼(ハイス:SKH)では過酷な熱処理条件となるため、固有のトラブルが発生します。
【過度な残留オーステナイト( γR)による経年寸法変化・性能変化】:
- 現象: 焼入れ直後に寸法精度が徐々に変化する、または使用中に突如割れる。
- 原因: SKD11やSKH51では、高い炭素量と合金元素によってオーステナイトが安定化し、焼入れ後に残留オーステナイト(γR )が多くなりやすい。
- 対策:
- 必要に応じ、サブゼロ処理(-70~-196℃への冷却)を行って未変態オーステナイトをマルテンサイト化する。
- 焼戻しを複数回(2〜3回)行い、残留オーステナイトを段階的に分解・安定化させる。
【ハイス(SKH)の二段階・三段階焼戻し不良と「二次硬化不足」】:
- 現象: 規定の超高硬度(62〜66 HRC)や耐熱性が得られない。
- 原因: 高速度鋼は 550℃前後で合金炭化物が微細析出し硬度が上がる「二次硬化」を利用する。1回の焼戻しだけでは、焼戻し中に変態した新たなマルテンサイトが脆く、応力も残るため不十分となる。
- 対策: 550~570℃付近での焼戻しを必ず2〜3回繰り返し行う(多重焼戻し)。1回目の焼戻し後の冷却過程で残留オーステナイトがマルテンサイト化することがあるため、複数回焼戻しによって新たに生成したマルテンサイトも焼戻します。
【工具鋼の高温加熱による脱炭と焼損(バーニング)】:
- 現象: 表面が著しく脱炭して刃先がすぐ摩耗する、または焼入れ温度が高すぎて材料が局所溶融し再不能な不合格品になる。
- 原因: SKD11やSKH51などでは、一般の構造用鋼より高い温度でオーステナイト化するため。
- 対策: 高真空炉(真空熱処理)や塩浴炉(ソルトバス)を使用し、雰囲気制御を徹底する。また予熱(500℃、850℃等の段階加熱)を十分に行い、高温域での保持時間を必要最小限に抑える。
【熱疲労(ヒートチェック)割れ(ダイス鋼・SKD61など)】:
- 現象: 金型として使用中、表面に微細な網目状の割れが発生する。
- 原因: 焼戻し不足による高い残留応力や、粗大炭化物などの応力集中源が、加熱・冷却の繰り返しによる熱疲労き裂を促進します。
- 対策: 最適な焼戻し処理(高温焼戻し2回以上)による残留応力の除去と、靭性の極大化。
熱処理トラブルの実務ポイント
熱処理トラブルは複雑に見えますが、原因は体系的に整理できます。
- 硬さ不足 → 温度・冷却速度・焼入性
- 焼入れ割れ → 応力・急冷・過熱
- 変形 → 冷却ムラ・形状・応力
- 脱炭 → 雰囲気・加熱時間
- 焼戻し脆性 → 温度域・不純物元素
まず、どのような不具合が発生したのかを確認し、硬さ、組織、寸法、熱処理履歴などのデータから原因を絞り込んでいきます。
そして、
「なぜこの組織になったのか」
「実際の冷却速度はどうだったのか」
「鋼種の焼入性は十分だったのか」
と一つずつ原因を遡っていくことが重要です。
熱処理は経験が重要な技術ですが、経験だけに頼る技術ではありません。状態図、CCT図、組織、焼入性、合金元素の働きを理解すれば、トラブルの多くは科学的に原因を追究することができます。
熱処理トラブルなど課題がおありなら、まずは一度ご相談ください!!
16.まとめ:熱処理を理解することが適切な鋼材選定につながる
鋼の性能は、化学成分だけで決まるものではありません。熱処理によって内部組織を作り込み、必要な硬さ、強度、靭性、耐摩耗性、寸法安定性を引き出すことが重要です。
熱処理を理解するうえでは、次の関係を押さえておく必要があります。
- 鉄-炭素状態図:どの温度まで加熱するかを考える
- CCT図:冷却によってどの組織が生成するかを判断する
- 焼入性:鋼材の内部まで必要な硬さが得られるかを考える
- 焼入れ・焼戻し:硬さと靭性を実用的なバランスに整える
- 合金元素:焼入性や焼戻し後の性質を調整する
- 表面改質熱処理:表面を硬くしながら内部の靭性を保つ
ただし、同じ鋼種に同じ熱処理を行っても、部品の寸法、形状、前加工、表面状態、加熱・冷却条件によって、得られる組織や性能は変わります。熱処理条件だけでなく、要求特性や部品寸法に適した鋼種を選ぶことが、品質の安定やトラブル防止につながります。
熱処理は経験が重要な技術ですが、状態図、組織、冷却速度、焼入性、合金元素の働きを理解することで、その結果を科学的に考えられるようになります。必要な性能から鋼種と熱処理を一体で検討することが、鋼材の特性を十分に引き出すための基本です。
17.熱処理に関するよくあるご質問(FAQ)
【クマガイ特殊鋼】鋼材の熱処理に関するよくある質問
-
Q
焼なましと焼ならしは何が違いますか? -
A.
焼なましと焼ならしの主な違いは、冷却方法と処理後に得られる性質です。焼なましは、加熱後に炉内でゆっくり冷却することで鋼を軟らかくし、切削性や冷間加工性を高めます。内部応力の除去や、組織の均質化を目的として行う場合もあります。
一方、焼ならしは加熱後に空冷し、焼なましよりも微細なフェライト・パーライト組織を得る処理です。焼なまし材より硬くなりますが、強度・靭性・加工性のバランスを整えやすく、鍛造品や鋳鋼品などの組織改善にも使用されます。
簡単に整理すると、焼なましは「軟らかくして加工しやすくする処理」、焼ならしは「組織を微細・均一に整える処理」です。
-
Q
焼入れと焼戻しはなぜセットで行うのですか? -
A.
焼入れしたままの鋼は非常に硬い一方、脆く、内部に大きな応力が残っているためです。焼入れでは、鋼をオーステナイト化温度まで加熱して急冷し、硬いマルテンサイト組織を生成します。しかし、焼入れ直後のマルテンサイトは格子ひずみや内部応力が大きく、そのまま使用すると割れや寸法変化が発生する可能性があります。
そこで、焼入れ後にAc1変態点未満の温度へ再加熱する焼戻しを行います。焼戻しによって内部応力を緩和し、必要な硬さを保ちながら靭性や寸法安定性を改善します。
焼入れは「硬さを与える工程」、焼戻しは「硬さと靭性を実用的なバランスに仕上げる工程」です。焼戻しまで完了して、初めて実用に適した熱処理材となります。
-
Q
焼入性と硬さは同じ意味ですか? -
A.
焼入性と硬さは異なる性質です。硬さは、押し込みや引っかきなどに対する材料の抵抗を表します。一方、焼入性は、焼入れによって鋼材の表面から内部までどの程度深くマルテンサイト化できるかを表す性質です。
焼入れによって得られる最高硬さは、主に鋼に含まれる炭素量の影響を受けます。これに対して焼入性は、Cr、Mo、Mn、Niなどの合金元素、結晶粒度、部品寸法、形状、冷却条件などの影響を受けます。
そのため、表面硬さが同じでも、内部まで硬さが維持されているとは限りません。厚物部品や大型部品では、表面硬さだけでなく、断面内部の硬さや焼入性まで確認することが重要です。
-
Q
S45CとSCM440はどのように使い分けますか? -
A.
S45CとSCM440は、必要な強度・靭性、部品寸法、内部まで硬化させる必要性などをもとに使い分けます。S45Cは機械構造用炭素鋼で、焼入れによって高い表面硬さを得られます。ただし、SCM440と比べて焼入性が低いため、板厚や直径が大きくなると、中心部まで十分な硬さが得られない場合があります。
SCM440はCrとMoを含む機械構造用合金鋼です。S45Cより焼入性が高く、油冷でも比較的内部まで硬化しやすいため、厚物部品や、断面全体で安定した強度が必要な部品に適しています。靭性や疲労強度を重視する場合にも有力な候補となります。
ただし、常にSCM440を選べばよいわけではありません。必要な性能、寸法、加工方法、熱処理条件、調達性、コストを総合的に検討し、過剰な材質指定にならないようにすることが重要です。
-
Q
厚い鋼材の中心まで硬さが出ないのはなぜですか? -
A.
鋼材の中心部は表面よりも冷却速度が遅く、マルテンサイト化に必要な冷却速度を確保しにくいためです。焼入れでは、鋼材の表面から冷却が進みます。板厚や直径が大きくなるほど中心部の冷却が遅れ、フェライト、パーライト、ベイナイトなどが生成しやすくなります。その結果、表面は硬くても、中心部では十分な硬さが得られないことがあります。これを一般に「質量効果」と呼びます。
中心部まで必要な硬さを得るためには、次のような検討が必要です。
- 焼入性の高い鋼種を選ぶ
- 水冷・油冷など、適切な冷却媒体を選ぶ
- 冷却媒体の温度・容量・撹拌条件を管理する
- 部品の板厚・直径・形状を考慮する
- CCT図やジョミニー試験のデータを確認する
熱処理条件だけで解決できない場合は、S45CからSCM系など、より焼入性の高い鋼種への変更も検討します。
-
Q
鋼種が決まっていない段階でも相談できますか? -
A.
はい。鋼種名が決まっていない段階でも、用途や必要な性能から候補となる鋼材を検討できます。鋼材選定では、鋼種名を先に決めるのではなく、次の条件を整理することが大切です。
- 部品の用途と使用環境
- 必要な強度・硬さ・靭性
- 耐摩耗性や疲労強度の必要性
- 板厚・直径・形状
- 表面と内部に求める性能
- 想定している熱処理
- 切断・切削・溶接などの加工内容
- 必要数量や希望納期
図面、現在使用している鋼種、発生している不具合などの情報があると、より具体的な検討ができます。
クマガイ特殊鋼では、S45C・SCM系をはじめとする特殊鋼の選定から、定尺・切板、機械加工、熱処理を含めたご相談を承っています。「どの鋼種を選べばよいか分からない」「必要な硬さが得られるか確認したい」という段階でも、用途や要求条件をお知らせください。
鋼材選定・加工・熱処理についてご相談ください
鋼材の性能は、鋼種だけで決まるものではありません。必要な強度・硬さ・靭性、部品の寸法や形状、加工方法、熱処理条件を組み合わせて検討することが重要です。
クマガイ特殊鋼では、S45C・SCM系をはじめとする特殊鋼の選定から、定尺・切板、機械加工、熱処理を含めたご相談を承っています。鋼種が決まっていない段階でも、用途、図面、必要な性能などをお知らせください。
鋼材や加工についてお悩みがあれば
お気軽にお問い合わせください
CONTACT.01
お見積り依頼
定尺や切板のお見積りはもちろんお手持ちのCAD図面や資料を元にお見積もりも可能です。
CONTACT.02
鋼材なんでも相談BOX
メール・電話・Web会議で、
特殊鋼や加工のことにお応えします。
FAQ
よくあるご質問
過去にいただいた様々なお問い合わせやよくあるご質問を掲載しています。