

熱押形鋼とは?製法・特徴・用途とコスト削減のポイント
- 製品情報
- 鋼材知識
- 熱押形鋼材
熱押形鋼(熱間押出形鋼)の製法、特徴、対応材質・形状、用途を解説。複雑断面の一体成形による切削・溶接工程の削減、歩留まり向上、従来工法との違いから、追加工・見積もりの相談方法まで紹介します。
目次
執筆・監修者
熊谷憧一郎(くまがい しょういちろう)
クマガイ特殊鋼株式会社 代表取締役社長。1977年生まれ、愛知県出身、成蹊大学経済学部卒業。2000年に大手総合商社へ入社し、ステンレス鋼材の販売に4年間従事。その後、現在の会社に入社し営業・加工技術の実務経験を積み、2013年より現職。特殊鋼販売技師の資格を有し、特殊鋼材の販売・加工に一貫して携わる。
熱押形鋼とは、加熱した鋼材を専用の金型(ダイス)から押し出し、一定の断面形状に成形する鋼材です。一般的な圧延形鋼では作りにくい複雑な断面にも対応しやすく、複数部材の溶接や素材からの削り出しを一体成形へ置き換えることで、加工工程の削減や材料歩留まりの改善が期待できます。
ただし、すべての部品で熱押形鋼が有利になるわけではありません。専用ダイスが必要であり、形状、材質、数量、必要精度、後加工の内容を合わせて検討することが重要です。本記事では、熱押形鋼の製法と特徴、用途、従来工法との違い、コスト削減を判断するポイントを分かりやすく解説します。
1.熱押形鋼とは
1-1.熱間押出法で製造する自由断面の形鋼
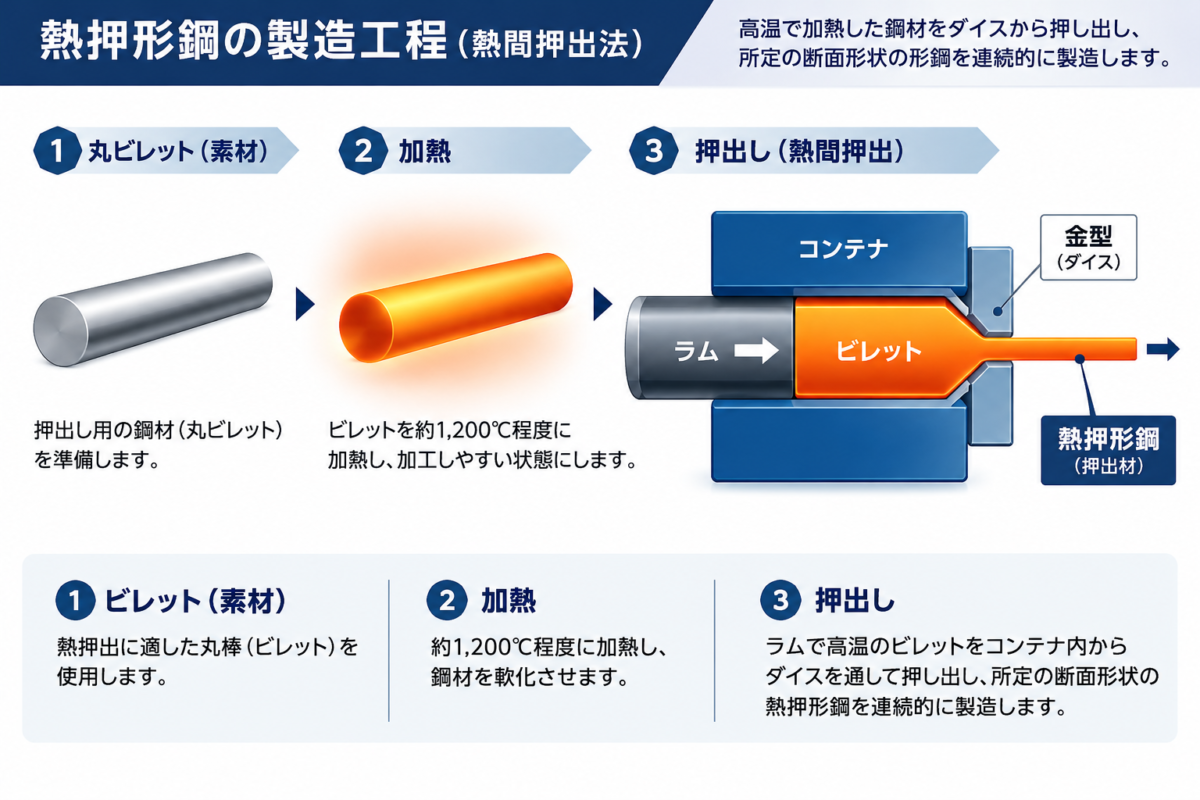
熱押形鋼は、「熱間押出法」によって製造される形鋼です。日本製鉄の説明では、丸い鋼片であるビレットを1,200℃前後に加熱し、目的の断面形状に加工したダイスから押し出して成形します。その後、冷却、矯正、切断、検査などの工程を経て製品になります。
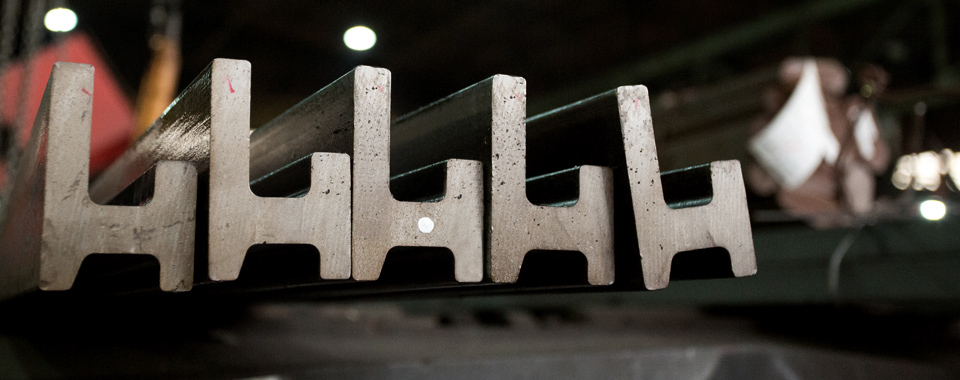
ダイスの穴形が製品の断面形状になるため、長手方向に同じ断面が続く部材を効率よく作れることが特徴です。中実断面だけでなく、形状によっては中空断面も検討できます。ロール圧延で作られる規格形鋼とは異なり、用途に合わせた専用断面を設計しやすい製法です。
1-2.熱押形鋼と熱間押出形鋼は同じものか
「熱押形鋼」は製品名として広く使われる呼び方で、「熱間押出形鋼」は製法を明示した呼び方です。クマガイ特殊鋼のWebサイトでは「熱押形鋼材」という表現も使用しています。本ページでは検索時の分かりやすさを優先し、原則として「熱押形鋼」に統一します。なお、「形鋼」と「型鋼」は混同されることがありますが、JISに合わせる場合は「形鋼」の表記が適切です。
1-3.一般的な圧延形鋼との違い
H形鋼、溝形鋼、山形鋼などの一般的な形鋼は、ロールで鋼材を段階的に圧延して規定の断面に成形します。標準化された断面を大量に生産する用途に向く一方、専用断面を作るには大がかりなロール設計が必要です。熱押形鋼はダイスを用いて成形するため、複雑断面や専用断面、多品種の製品を検討しやすいという違いがあります。
2.熱押形鋼の製造工程
代表的な製造の流れは次のとおりです。実際の工程や条件は、材質や形状、メーカーの設備によって異なります。
-
1
丸ビレット(素材)熱押出に適した丸棒(丸ビレット)を準備します。材質(普通鋼・炭素鋼・合金鋼・ステンレス鋼等)に応じたビレットが選定されます。
-
2
加熱ビレットを炉で約1,200℃程度に加熱し、鋼材を均一に軟化させて成形(熱間加工)しやすい状態にします。
-
3
押出し(熱間押出)コンテナ内に装填された高温のビレットをラム(加圧軸)で高圧押し出し、専用金型(ダイス)を通過させることで、所定の断面形状を持った熱押形鋼を連続的に一体成形します。
製造後の追加工について:熱間押出によって完成形状に近い状態で成形された後、冷却・矯正を経て、必要に応じた切断、孔あけ、面加工などの追加機械加工を実施します。
3.熱押形鋼の特徴とメリット
3-1.複雑な断面形状を一体成形できる
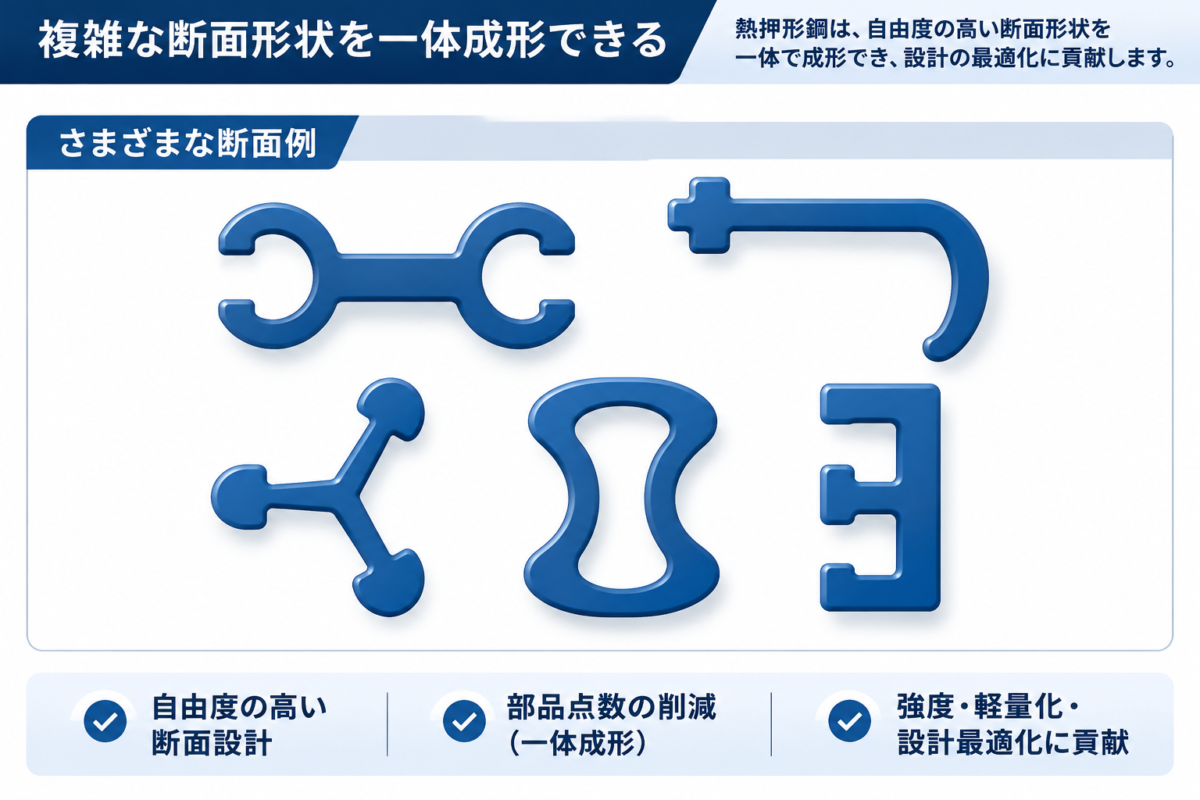
【成形可能な断面形状のバリエーション】
ロール圧延では成形が極めて困難な「非対称形状」や「中空構造」も、専用ダイスから直接押し出す熱間押出法なら1本で成形可能です。用途や応力分布に応じた最適な断面設計を実現します。
パイプと形鋼の機能を融合し、高剛性と軽量化を両立。
レール部やガイド溝、噛み合わせ部をそのまま一体化。
応力集中を防ぐ補強リブを溶接なしで配置可能。
自由度の高い断面設計
部品点数の削減(一体成形)
強度・軽量化・設計最適化に貢献
熱押形鋼は、ロール圧延では作りにくい非対称形状、溝付き形状、肉厚差のある形状などを一体で成形できる可能性があります。必要な部分に材料を配置した断面を設計できれば、機能を保ちながら部品点数や重量を見直すこともできます。建築用途では、構造性能と意匠性を兼ねた断面を検討できる点も特徴です。
3-2.切削工程と材料ロスを減らせる
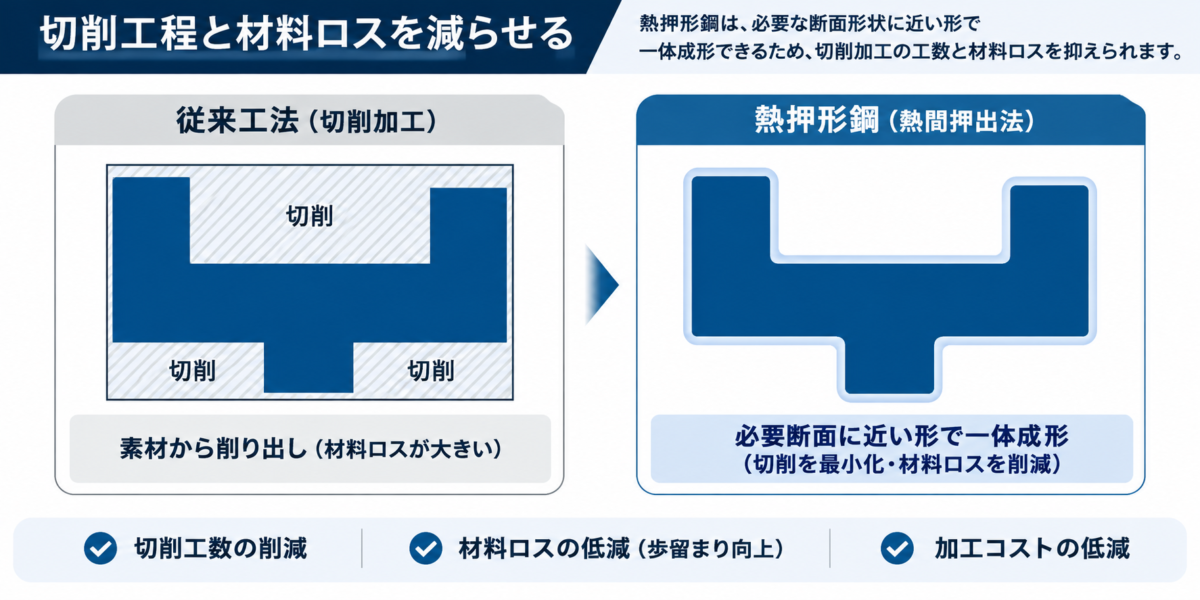
切削工数の削減(加工時間短縮)
材料ロスの低減(歩留まり向上)
加工コストの低減(トータル費抑制)
3-3.溶接工程と部品点数、歪取り工程を減らせる
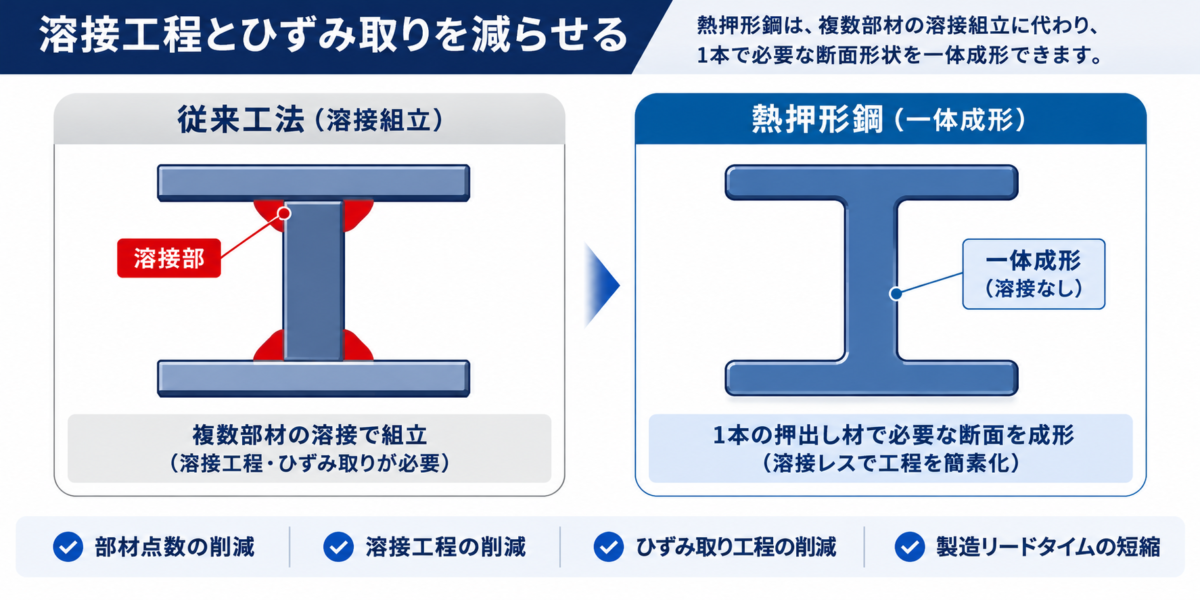
部材点数の削減(管理工数減)
溶接工程の削減(人件費カット)
ひずみ取り工程の削減(修正工数ゼロ)
製造リードタイムの短縮
※)溶接部が減ることで、溶接部の品質管理や検査にかかる負担の軽減も期待できます。ただし、必要な強度や適用規格を満たすかは、設計条件に基づく個別確認が必要です。
3-4.多品種や設計変更に対応しやすい
日本製鉄のカタログでは、圧延方式の工具(大型ロール)と比べ、熱間押出用工具(ダイス)の費用が大幅に安価で、1トンからの小ロット生産も可能と説明されています。
なお、実際の受注可能ロットは鋼種(炭素鋼・ステンレス鋼等)やリピートの有無によって異なります。
| 鋼種 | リピートあり | ノンリピート |
|---|---|---|
| 炭素鋼、低合金鋼 | 1 トン / 回 | 5 トン |
| ステンレス鋼 | 0.2 トン / 回 | 1 トン |
※最新条件・詳細寸法については個別にお問い合わせください。
※)製造可能な最小ロットや経済的な数量は、材質、断面、長さ、製造時期などで変わる可能性があります。数量だけで判断せず、年間使用量や継続期間を含めて相談することが大切です。
3-5.難加工材も検討できる
日本製鉄は、普通鋼、ステンレス鋼、合金鋼など多様な鋼種を熱間押出法の対象として案内しています。クマガイ特殊鋼の製品ページでも、普通鋼、炭素鋼、高張力鋼、ステンレス鋼などを取り扱い材質として掲載しています。ただし、材質と形状の組み合わせによって製造可否や条件が変わるため、図面と使用条件を基に確認が必要です。
4.従来工法と熱押形鋼の違い
| 比較項目 | 素材からの切削 | 溶接による組立 | 熱押形鋼 |
|---|---|---|---|
| 断面の作り方 | 厚い素材から削り出す | 複数の板・形鋼を接合する | ダイスから押し出して一体成形する |
| 材料歩留まり | 切粉が多い形状では低下しやすい | 部材取りによって変わる | 完成形状に近づけることで改善が期待できる |
| 主な工程 | 粗加工、仕上げ加工など | 切断、仮組み、溶接、矯正など | 押出後、必要な切断・追加加工など |
| 精度への対応 | 高精度を得やすい | 溶接ひずみへの配慮が必要 | 高精度部は追加加工が必要な場合がある |
| 適しやすい案件 | 少量、高精度、形状変更が多い部品 | 大型品、断面が長手方向に変化する製品 | 一定断面が続く長尺品、複雑断面、継続品 |
| 事前検討 | 加工時間と材料ロス | 溶接品質と矯正工数 | ダイス費、製造ロット、追加加工 |
選定の指針:どの工法が最適かは、断面形状、数量、公差、材質、納期、後加工によって変わります。熱押形鋼だけを単独で評価せず、完成部品までの総工程(トータルコスト・リードタイム)で比較検討することが重要です。
5.熱押形鋼が向いている製品・形状
次のような課題がある場合は、熱押形鋼への工法転換を検討する余地があります。
- 長手方向に同じ断面が続く部品
- 素材からの削り出し量が多く、切粉や加工時間が課題となっている部品
- 複数の部材を溶接しており、組立工数や溶接ひずみが課題となっている部品
- 規格形鋼では機能を満たせず、専用断面が必要な部品
- 一定数量を繰り返し使用し、ダイス費を含めた工程改善を検討できる部品
- 構造性能と意匠性を両立した専用断面が必要な建築部材
5-1.この断面形状を熱押形鋼で製作できるか確認しませんか?
現行図面や簡単なスケッチを基に、材質、断面形状、使用数量などを確認し、熱押形鋼への置き換え可能性を検討します。図面が完成していない段階でも、必要な機能や現在の課題からご相談いただけます。
反対に、断面が長手方向で大きく変化する製品、極少量の単発品、押出後に大部分を削り取る製品、高精度の仕上げが広範囲に必要な製品では、他工法が有利になる場合があります。まずは現行工法と必要仕様を整理し、比較検討することをおすすめします。
6.熱押形鋼の主な用途
6-1.産業機械・搬送機器の部品
専用の溝や突起を持つガイド部材、レール、摺動部材、フォークリフト用マストなど、一定断面が長く続く機械部品に利用されています。必要な機能を断面に組み込めるため、部品の一体化や後工程の削減を検討できます。
6-2.建築・土木用の部材
建築用ファスナー、サッシ、手すり、意匠部材など、一般的な規格形鋼では表現しにくい断面にも活用されています。構造部材として使用する場合は、材料規格、設計基準、認定、溶接条件などの確認が必要です。
6-3.量産部品の素材
最終製品そのものではなく、加工しやすい中間素材として熱押形鋼を使う方法もあります。例えば、同じ断面の長尺材を一定間隔で切断すると、同一形状の部品を連続して取り出せます。板材から一つずつ外形と孔を加工する方法に比べ、形状によっては材料ロスと加工工程を減らせます。
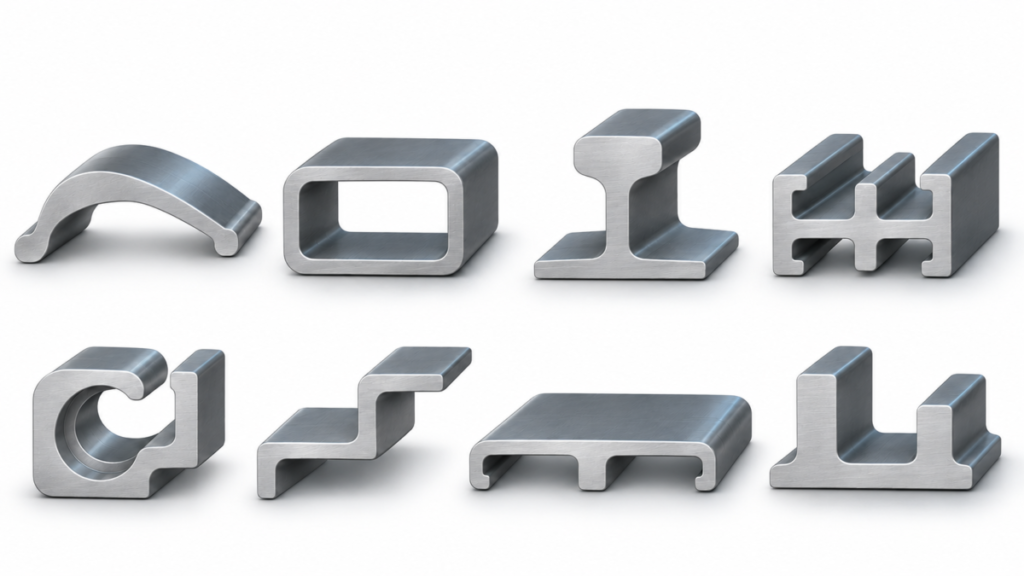
※)本図は、熱間押出法による断面形状の多様性を説明するため、公開されているメーカー資料を参考に当社が独自に作成した概念図です。特定メーカーの製品、規格、製造実績または製造可能範囲を示すものではありません。実際の製造可否、材質、寸法、公差、ロットなどは、個別の形状および製造条件によって異なります。
7.対応材質・形状・寸法を確認するポイント
7-1.材質
熱間押出法では、普通鋼、炭素鋼、高張力鋼、ステンレス鋼、合金鋼などが候補になります。ただし、すべての鋼種と断面の組み合わせが製造できるわけではありません。強度、耐食性、溶接性、熱処理の要否、使用環境を伝え、材質選定を含めて確認します。
7-2.断面形状・寸法
「自由な断面形状」といっても、製造上の条件は存在します。日本製鉄のカタログに記載されている製造可能範囲の目安は次のとおりです。
| 項目 | 製造可能範囲の目安 |
|---|---|
| 最大外接円径 | φ215 mm |
| 最小厚さ | 8 mm ※形状により 6 mm |
| コーナー | 凸側 r 2 mm 以上、凹側 R 5 mm 以上 |
| 断面積 | 300 〜 8,000 mm² |
| 長さ | 1 〜 11 m |
| 最大本重 | 260 kg / 本 |
| 製造可能鋼種 | 炭素鋼、低合金鋼、ステンレス鋼 |
これらの条件は日本製鉄カタログに記載された値です。形状によって製造可否は異なりますので、「上記範囲内だから必ず製造できる」「範囲外だから絶対に製造できない」というものではありません。具体的な断面をもとに個別検討することが重要です。
💡 サイズ感の目安:最大外接円径の「φ215 mm」とは、ほぼA4版の短辺幅(210 mm)に内接する円に相当します。そのため、大型機械のガイドレールや構造部材など、比較的大型の断面を持つ部材まで一体成形が可能です。
8.熱押形鋼を検討するときの注意点
8-1.専用ダイスの費用と準備期間が必要
専用断面を作るには、その断面に対応したダイスが必要です。ダイス費を含めても工程削減効果が上回るか、予定数量と継続期間を踏まえて判断します。また、設計確定からダイス製作、試作、量産までの期間も確認が必要です。
8-2.押出材のままで完成品精度になるとは限らない
熱押形鋼は完成形状に近い素材を得る方法ですが、機械加工品と同じ寸法精度や表面性状をそのまま得られるとは限りません。嵌合部、取付面、孔、摺動面などは、押出後の機械加工が必要になる場合があります。必要公差を機能ごとに整理し、押出で作る部分と追加工する部分を分けて検討します。
8-3.適用規格と検査内容を事前に決める
材料規格、機械的性質、寸法許容差、検査証明書、非破壊検査など、必要な品質条件は用途によって異なります。特に建築構造部材や安全に関わる機械部品では、適用法令、規格、認定、設計条件を確認し、発注前に製造者・加工者と合意する必要があります。
9.熱押形鋼でコスト削減できるかを判断する方法
熱押形鋼の採否は、材料単価だけでなく、完成部品までの総コストで比較します。次の項目を現行工法と熱押形鋼案で並べると、効果を判断しやすくなります。
- 素材の購入費と、完成部品1個当たりの材料使用量
- 切粉・端材として失われる材料量と処理費
- 切断、切削、溶接、矯正、検査にかかる工数
- 工具、治具、溶接材料などの副資材費
- ダイス費、試作費、立上げ費
- 年間数量、継続年数、モデル変更の可能性
- 外注先の数、運搬、仕掛品管理、納期への影響
例えば、材料単価が上がっても、切削時間、溶接工数、ひずみ取り、材料ロスを大きく減らせれば、完成部品の総コストは下がる可能性があります。一方、数量が少なく追加工が多い場合は、ダイス費を回収できないこともあります。現行工程のどこに費用と時間がかかっているかを明確にすることが、正しい比較の第一歩です。
9-1.切削・溶接からの置き換え効果を検討します
現在の材料形状、加工工程、年間使用量などを基に、熱押形鋼に置き換えられる可能性を検討します。材料歩留まりや加工工数でお困りの場合は、現行図面と課題をお知らせください。
10.クマガイ特殊鋼の熱押形鋼による改善事例
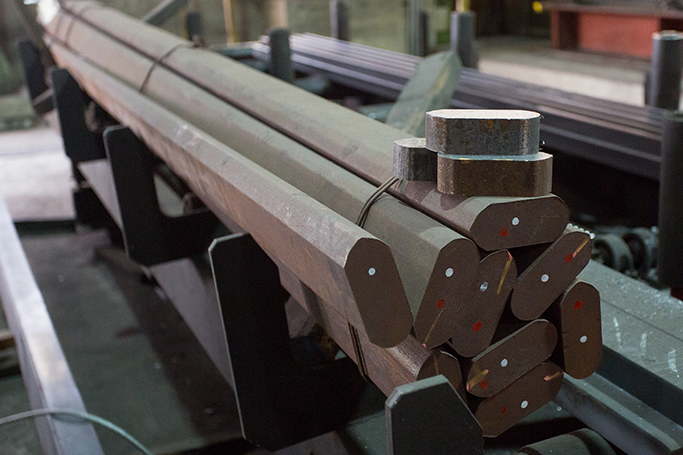
クマガイ特殊鋼では、中央に孔のある円盤を大量に製作したいという相談に対し、ドーナツ状の長尺鋼材を製作し、それを輪切りにする工法を提案した事例を公開しています。一般的な板材から円形を切り出し、中央に孔をあける方法から発想を変え、最終形状に近い断面を持つ素材を用意することで、効率化とコスト削減につなげた事例です。
この事例のポイントは、既存部品をそのまま熱押形鋼へ置き換えたことではありません。完成部品を長手方向に連続させたとき、どのような断面素材を作れば加工が簡単になるかを逆算しています。熱押形鋼の検討では、部品単体だけでなく、切断方向や取り数まで含めて考えることが重要です。
熱押型鋼材 × 大量生産 | ニュース・ブログ | 創業1913年 鋼板・鋼材の専門商社|クマガイ特殊鋼株式会社
その他にも卵型形状の外周ガス溶断品について、板厚を機械加工して納入していましたが、卵型形状を熱押形鋼で作ることにより、板厚方向を長さに変え、任意の長さに切断し機械加工を削減した事例もあります。
11.クマガイ特殊鋼に相談できること
クマガイ特殊鋼は、熱押形鋼の材料手配だけでなく、用途や材質に合わせた切断・加工の提案を行っています。現行製品ページでは、機械加工、曲げ加工、溶接加工に対応し、部品の状態まで仕上げて納入できることを案内しています。孔あけ、面加工、曲げ、溶接製缶などの追加工も相談できます。
「現在は素材から削り出している」「複数部材の溶接に手間がかかる」「材料ロスを減らしたい」といった段階でも、現行図面と使用数量があれば工法を比較しやすくなります。製造可能な断面か分からない場合は、必要な機能と変更できない寸法を整理してご相談ください。
12.熱押形鋼の見積もり・工法検討に必要な情報
次の情報がそろっていると、製造可否とコスト効果を検討しやすくなります。すべてが確定していない場合は、分かる範囲からでも相談ください。
- 断面図、部品図、CADデータ
- 希望材質、または必要な強度・耐食性・使用環境
- 製品長さ、1回当たりの数量、年間使用量
- 必要公差と、特に精度が必要な箇所
- 現在の製造方法と、材料ロス・加工時間・溶接などの課題
- 孔あけ、面加工、曲げ、熱処理、表面処理、溶接などの追加工
- 試作時期、量産開始時期、希望納期
よくあるご質問(FAQ)
工法の選定基準、最小ロット、対応材質、コストシミュレーションなど、導入検討時によくいただくご質問をまとめました。
熱押形鋼の形状・加工方法をご相談ください
複雑な断面を削り出している、複数の部材を溶接している、材料歩留まりや加工工数を改善したい。そのような部品は、熱押形鋼への置き換えを検討できる可能性があります。
クマガイ特殊鋼では、材質と断面形状の検討から、切断、機械加工、曲げ、溶接までご相談いただけます。お手持ちの図面やCADデータ、現在の製造方法、予定数量を基に、製造可否と加工方法を検討します。まだ見積もり条件が固まっていない場合は、「鋼材なんでも相談BOX」もご利用ください。
鋼材や加工についてお悩みがあれば
お気軽にお問い合わせください
CONTACT.01
お見積り依頼
定尺や切板のお見積りはもちろんお手持ちのCAD図面や資料を元にお見積もりも可能です。
CONTACT.02
鋼材なんでも相談BOX
メール・電話・Web会議で、
特殊鋼や加工のことにお応えします。
FAQ
よくあるご質問
過去にいただいた様々なお問い合わせやよくあるご質問を掲載しています。